行业痛点与恒驰解决方案
泵阀行业轴类零件长期处于高速运转、高载旋转及腐蚀性介质环境中,轴颈、密封面、支撑位等关键配合面极易出现磨损、拉伤、麻点和疲劳裂纹。一旦失效,若直接更换整轴,采购周期长且成本高昂;传统焊补和电镀修复则存在热输入大、变形难以控制、结合层易剥离、镀液污染环境等长期难题。这些问题直接导致泵阀停机损失扩大、检修频繁、设备寿命缩短,成为制造企业和设备运维方共同关注的痛点。

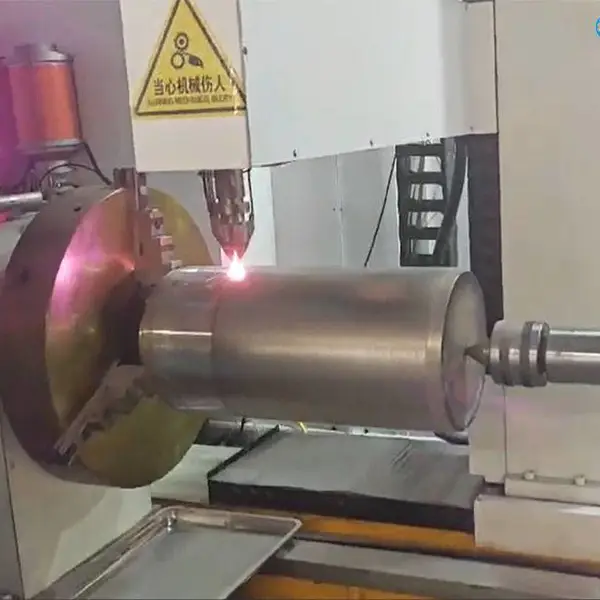
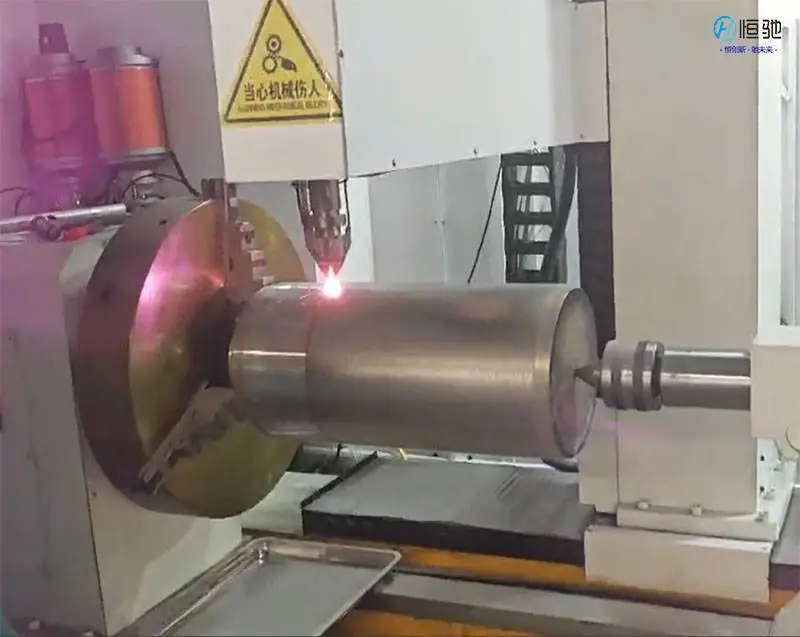
苏州恒驰数字打印有限公司成立于2021年,公司团队由各大名校博士、硕士组成,面向口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用。恒驰将金属激光熔覆技术应用于泵阀轴件修复服务,利用高能激光束***熔化合金粉末,在轴件磨损区域形成熔覆层,通过数字化路径控制和在线工艺监测,大幅降低轴件受热总量,从技术层面改善了传统堆焊的变形大、稀释***、组织不均匀等缺陷,为泵阀轴件再制造提供了高精度、低变形的修复路径。
激光熔覆修复工作机制
激光熔覆修复的基本原理是将高功率密度激光束聚焦于轴件待修复表面,同时通过送粉系统将合金粉末按设定流量送入熔池。粉末在激光束作用下快速熔化、铺展并凝固,与基体形成冶金结合。熔覆层厚度可通过激光功率、扫描速度、送粉量、搭接率等参数协同控制。在泵阀轴件修复中,激光束根据CAD路径逐层扫描,能够***填补划伤沟槽和磨损凹坑,同时避免基体过热。
相比传统工艺,激光熔覆的特点是:热输入集中且可量化,轴件整体温升小;熔覆层稀释率低,组织致密;与基材结合强度高,不易脱落;粉末体系选择灵活,能够适配不同工况下的耐磨损、耐腐蚀需求。
服务内容与工艺特点
- 适用范围:泵阀行业的各类轴件,包括泵轴、阀杆、叶轮轴、传动轴、转子轴、往复轴等;
- 粉末体系:根据轴件材质和工况可选用铁基、镍基、钴基合金及碳化钨复合粉末;
- 修复厚度:单层熔覆厚度约0.3~1.5mm,多层熔覆可累计恢复磨损量至3.0mm以上;
- 尺寸精度:配合后续精车、磨削工序,修复面尺寸可控制在IT6~IT7级公差范围;
- 变形控制:激光热源集中,热影响区窄,轴件直线度和圆度受控良好;
- 后续加工:可根据图纸要求完成车削、外圆磨、抛光、探伤等全套工序;
- 质量检测:提供尺寸检测、硬度检测、着色/超声探伤等可选质量验证服务。
典型技术参数
| 项目 |
参考范围/说明 |
| 可修复轴径 |
常规φ20mm~φ500mm(超规格需专项评估) |
| 单层修复厚度 |
约0.3mm~1.5mm |
| 累计修复厚度 |
可达3.0mm以上,需根据工况设计 |
| 修复后加工精度 |
IT6~IT7级(结合精磨工艺) |
| 熔覆层硬度 |
HRC40~60(取决于粉末体系) |
| 结合方式 |
冶金结合 |
| 变形特点 |
热影响区窄,轴件变形小 |
工艺实施与质量控制
在正式熔覆前,恒驰工程师会对轴件进行材质分析、失效区域测绘和残余应力评估。预处理步骤包括除油、清洗、去除疲劳层、粗车修复区等,确保基体表面无油污、锈蚀和裂纹。熔覆工艺参数根据轴件直径、壁厚、材质导热率及粉末特性进行调整,并采用对称施焊、分序冷却或工装夹持等措施,进一步抑制热变形。熔覆后的轴件***行去应力处理或缓冷,再进入机加工环节。最终检验需校核轴颈尺寸、圆柱度、圆跳动以及表面缺陷,确保交付轴件满足使用要求。
适用场景与选材建议
泵阀轴件的失效形式多样:密封部位磨损可使用高硬度镍基碳化钨粉末;腐蚀介质环境可选镍基合金粉末;需要耐冲击时可选用钴基合金粉末。恒驰可依据客户提供的工况参数,提供粉末选型、熔覆层厚度设计和后加工工艺建议,帮助客户平衡修复成本与使用寿命。
公司实力与信任背书
恒驰公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心。子公司江西康齿云科技有限公司的“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,并先后获批“科技型中小企业”等资质。公司自主知识产权开发了桌面型高分子3D打印机HC-N180、HC-P200,金属3D打印机M110、M200、M300、M400,陶瓷3D打印机C200等产品,打印材料涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛等,已获得超过500家客户的支持。恒驰坚持以“恒创新,驰未来”为准则,将技术研发与工程化服务深度融合,持续提升轴件激光熔覆修复的质量稳定性。
咨询建议
泵阀轴件修复属于定制化技术服务,建议您在送修前尽量提供轴件图纸、材质牌号、失效位置照片、工况介质和磨损量等信息。恒驰工程师将据此进行可修复性评估并给出工艺与报价方案。对于批量轴件或紧急停机备件,可通过恒驰的全国分布式服务中心协调快速响应。欢迎联系恒驰技术团队,获取针对具体轴件工况的激光熔覆修复方案。
FAQ
-
Q:激光熔覆修复泵阀轴与电镀修复相比有哪些优势? A:激光熔覆层与基体是冶金结合,结合强度远高于电镀层的物理结合,使用中不易剥落。激光熔覆对轴件热输入小,变形量低,且可根据磨损量灵活控制厚度,修复后表面硬度更高,更适合重载和腐蚀工况。
-
Q:修复后轴件变形量能否满足精度要求? A:激光熔覆热源集中且总热输入可控,轴件整体温升低,热应力小,因此变形可控。配合合理的工艺顺序和工装支撑,再经过精磨加工,直径尺寸和跳动精度能够恢复至IT6~IT7级范围。
-
Q:哪些材质的轴件可以修复? A:常见碳钢、合金钢、不锈钢、工具钢以及部分高温合金轴件均可修复。熔覆粉末体系可根据基材匹配,避免开裂和过度稀释。对于未知材质轴件,可***行材质光谱检测再做工艺验证。
-
Q:修复层会不会在使用中出现脱落? A:激光熔覆属于冶金结合,界面存在元素扩散和合金结合,结合强度高。只要前期基体预处理合格且参数匹配,熔覆层在正常工况下不会出现剥离。项目交付前也可通过无损探伤和硬度检测抽检验证质量。
-
Q:熔覆后还需要哪些后续加工? A:为恢复轴件配合尺寸和粗糙度,熔覆后通常进行精车、外圆磨削和抛光。对于密封面,可能需要研磨。恒驰可完成“熔覆+机加工+检测”的一体化交付,客户收到后可安装使用。
-
Q:小批量或单件轴件是否可以送修? A:可以。激光熔覆修复工艺不需要专用模具,单件和小批量具有操作灵活性。客户提供轴件损坏信息后,恒驰可快速调整工艺路径,既适合单件紧急抢修,也适合批量再制造。
-
Q:激光熔覆修复是否环保? A:激光熔覆属于干式加工,不使用电镀液、酸洗液等化学药剂,无镀液废液排放。熔覆过程中产生的烟尘经集尘系统处理后排放,粉末可回收利用,符合绿色制造和再制造方向。
-
Q:如何评估激光熔覆修复的经济性? A:相比整轴更换,激光熔覆修复费用通常低很多,尤其适用于大型或高合金轴件。修复后的轴件使用寿命可接近新件,且交付周期短,可减少停机损失。具体经济性需根据轴径、磨损量和工况综合评估。