- 商品
- 详情
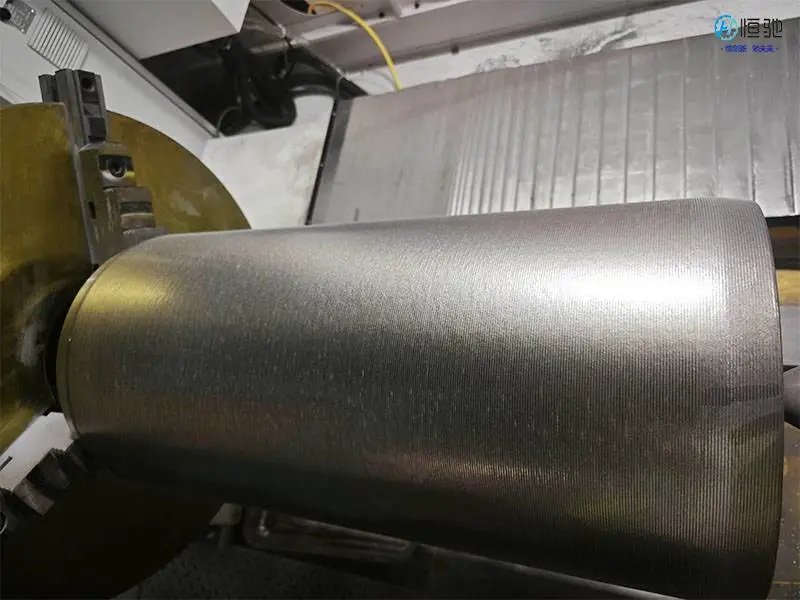
激光熔覆加工 加工距离影响 导轨修复方案设计
- ¥65万 ≥1台起批
- 激光熔覆修复加工工艺
- 机床导轨/轨道适用对象
- 合金粉末熔覆材料

在机床、轨道交通、能源装备等行业中,导轨作为核心导向部件,长期承受交变载荷、摩擦磨损与腐蚀侵蚀,表面极易出现划伤、拉毛、点蚀、磨损超差等失效形式。传统修复方式如电刷镀、堆焊、热喷涂等,往往存在热输入大、结合强度不足、变形难以控制、后续加工余量大等问题,尤其对于高精度长导轨,修复后直线度与表面完整性难以稳定***,给企业带来停机损失与更换成本的双重压力。与此同时,激光熔覆加工中加工距离这一关键工艺变量若控制不当,会直接影响光斑能量密度、粉末汇聚状态与熔池稳定性,进而造成稀释率波动、气孔与裂纹缺陷,成为制约修复质量一致性的核心痛点。
苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业,团队由各大名校的博士、硕士组成。公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心,子公司江西康齿云科技有限公司“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。公司基于复合高分子和金属粉末3D打印输出技术解决方案,包括成套激光3D打印设备、激光熔覆设备、激光淬火设备定制销售、数据处理、软件支持、打印服务、激光修复加工等。针对导轨修复中加工距离影响熔覆质量的难题,恒驰将工艺参数窗口化设计与方案化交付相结合,通过加工距离与光斑、送粉、扫描速度的协同匹配,帮助客户把“能修”提升为“修得稳、修得准”。
一、工作机制
激光熔覆加工以高能激光束在基材表面形成熔池,同步送入合金粉末,粉末在熔池中熔化并与基材形成冶金结合,快速凝固后获得致密熔覆层。针对导轨修复,恒驰的方案设计遵循“失效评估—材料匹配—参数窗口—路径规划—加工验证—后处理”的闭环流程:
- 失效评估:测量导轨磨损量、划伤深度与直线度偏差,确定修复区域边界与最小加工余量。
- 材料匹配:根据导轨基材与服役工况选择相容的合金粉末体系,兼顾硬度、耐磨性与抗裂性。
- 加工距离标定:以喷嘴至工件表面距离为核心变量,结合光斑直径与粉末汇聚焦点进行标定,建立距离—能量密度—稀释率的对应关系。
- 路径规划:针对长导轨采用分段搭接与道间搭接率控制,减少热积累与变形。
- 加工验证:通过外观、尺寸与无损检测确认熔覆层质量,必要时进行后续机加工与表面处理。
二、加工距离对修复质量的影响
加工距离是激光熔覆中连接光路、粉路与工件的关键几何参数。距离偏大时,光斑扩散导致能量密度下降,粉末到达熔池前发散,易出现未熔颗粒与结合不良;距离偏小时,粉末汇聚过密、热输入集中,稀释率上升,基材对熔覆层的冲淡作用增强,同时飞溅与喷嘴污染风险增加。恒驰在方案设计中通过参数窗口化与在线可调机构,将加工距离纳入可控工艺变量,配合送粉量与扫描速度的联动调整,使熔覆层在结合强度、稀释率与表面平整度之间取得平衡。
三、产品特点
- 方案先行:以导轨实际失效状态为依据输出修复方案,而非单一加工服务。
- 参数窗口化:将加工距离、激光功率、送粉率、扫描速度等参数形成可复现的工艺窗口。
- 热输入可控:针对长导轨分段加工,降低变形风险,减少后续加工余量。
- 材料体系丰富:可覆盖不锈钢、高温合金、铜合金、钴铬合金和纯钛等多种材料的打印与熔覆需求。
- 检测闭环:加工前后均有尺寸与质量确认环节,***修复结果可追溯。
四、技术规格(典型工艺参数范围,具体以方案确认为准)
| 项目 | 典型范围/说明 |
|---|---|
| 激光功率 | 按导轨尺寸与熔覆层厚度选配 |
| 光斑直径 | 与加工距离联动标定 |
| 加工距离 | 依据喷嘴结构与粉末汇聚焦点设定 |
| 送粉方式 | 同步送粉 |
| 扫描速度 | 按稀释率与搭接率要求调整 |
| 搭接率 | 按道间平整度要求设定 |
| 熔覆材料 | 合金粉末,与基材相容匹配 |
| 适用基材 | 不锈钢、高温合金、铜合金、钴铬合金、纯钛等 |
| 后处理 | 机加工、表面处理按需配置 |
| 检测 | 尺寸测量与无损检测 |

五、导轨修复方案设计的优势
- 降低更换成本:对磨损超差导轨实施局部修复,延长部件服役周期。
- 缩短停机时间:方案化流程减少试错环节,提高修复一次成功率。
- 质量一致性:加工距离等参数窗口化,减少人为经验依赖。
- 适配多行业:可服务于机床、航天航空、新能源等领域的导轨与轨道类部件。
在具体实施中,恒驰建议客户提供导轨材质、磨损量、直线度要求与服役工况等信息,由工艺团队完成参数初选与小样验证,再进入正式修复加工,确保方案与现场条件匹配。
六、信任背书与咨询建议
恒驰团队由各大名校的博士、硕士组成,下设1个研发中心、2个子公司和多个全国分布式打印服务中心,自主知识产权开发完成桌面型高分子3D打印机HC-N180、HC-P200,金属3D打印机M110、M200、M300、M400,陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持。子公司江西康齿云科技有限公司“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。这些积累为激光熔覆加工与导轨修复方案设计提供了材料、设备与工艺的协同支撑。若您正在评估导轨修复的可行性,建议先梳理失效形式与精度要求,我们将结合加工距离等关键参数给出可执行的修复方案建议,欢迎进一步沟通工艺细节。
FAQ
1. 加工距离为什么对激光熔覆修复导轨如此关键?
加工距离决定光斑能量密度与粉末汇聚状态,距离变化会改变熔池热输入与稀释率,进而影响结合强度、气孔率和表面平整度。导轨修复对直线度与表面完整性要求高,因此需要将加工距离纳入参数窗口进行标定与控制。
2. 导轨修复前需要提供哪些信息?
建议提供导轨基材牌号、磨损或划伤深度、修复区域长度、直线度与表面硬度要求、服役工况(载荷、温度、介质)以及可接受的停机窗口。信息越完整,方案设计中的材料匹配与参数初选越准确。
3. 激光熔覆修复后是否一定需要机加工?
熔覆层通常存在一定余量与表面波纹,是否机加工取决于导轨精度等级与配合要求。对于高精度导轨,一般需要后续磨削或铣削以***尺寸与表面质量;方案设计阶段会预留合理加工余量。
4. 长导轨修复如何控制变形?
通过分段加工、道间搭接率控制、热输入管理与路径规划降低热积累,必要时配合工装约束与过程测量。加工距离与扫描速度的协同调整也有助于稳定熔池,减少局部过热。
5. 哪些材料体系适用于导轨激光熔覆?
需根据基材与工况选择相容的合金粉末体系,恒驰可覆盖不锈钢、高温合金、铜合金、钴铬合金和纯钛等多种材料的打印与熔覆需求,具体牌号以方案确认与工艺验证结果为准。
6. 修复质量如何验证?
通常包括外观检查、尺寸测量、无损检测以及必要的硬度或结合性能评估。恒驰在方案中设置加工前确认与加工后验证环节,***修复结果可追溯,并根据检测结果调整后续工艺参数。
7. 激光熔覆修复与更换新导轨相比有何考虑?
修复适合局部失效且基材仍具备承载能力的导轨,可减少更换成本与停机时间;若基材存在大面积疲劳损伤或结构裂纹,则需评估修复可行性。方案设计阶段会给出修复与更换的对比建议。
8. 从方案设计到加工交付的周期如何安排?
周期取决于导轨尺寸、失效程度与检测要求,一般包括信息确认、参数初选、小样验证与正式加工等环节。建议提前沟通停机计划,以便合理安排工艺验证与加工排期。
 在线问
- 激光熔覆修复
- 机床导轨/轨道
- 合金粉末
- 可调工艺参数
- 方案设计+加工
- 无损检测
- 按工况定制
- 机床/航天/新能源