- 商品
- 详情
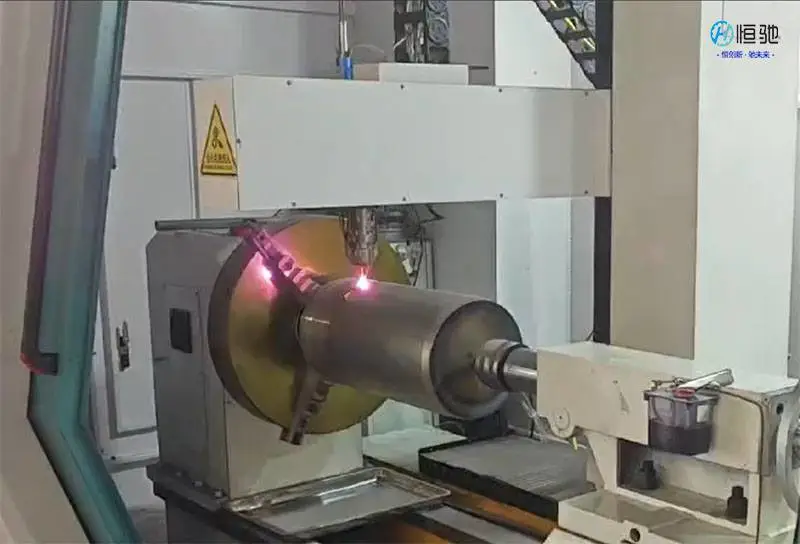
激光修复加工 加工距离影响 轧辊修复耐腐蚀
- ¥65万 ≥1台起批
- 恒驰品牌
- 激光熔覆修复工艺类型
- 轧辊适用对象

在轧辊修复行业,长期困扰使用方的核心痛点集中在三个方面:一是轧辊在轧制过程中承受高负荷、高温与腐蚀介质共同作用,表面易出现磨损、剥落与腐蚀坑,传统堆焊修复热输入大,容易造成辊身变形与热影响区软化,修复后寿命不稳定;二是修复层与基体的结合强度难以兼顾,修复区域在交变载荷下易出现裂纹扩展,导致反复停机更换,推高吨钢维护成本;三是修复工艺参数对加工距离高度敏感,喷嘴与工件表面的距离波动会直接改变光斑能量密度与粉末汇聚状态,距离控制不当会造成稀释率过高、气孔与未熔合等缺陷,而许多修复方案缺乏对加工距离的系统性控制手段。这些痛点使得轧辊修复从“能修”走向“修得稳、修得久”仍有明显差距。
苏州恒驰数字打印有限公司成立于2021年,团队由名校博士、硕士组成,下设研发中心、子公司与多个分布式打印服务中心,业务覆盖口腔、医疗、航天航空、新能源与消费电子等领域,并提供成套激光3D打印设备、激光熔覆设备、激光淬火设备的定制销售、数据处理、软件支持与激光修复加工服务。针对轧辊修复中加工距离影响修复质量的难题,恒驰将激光熔覆修复工艺与距离控制思路结合,通过对光斑、粉末流与基体相对位置的稳定控制,改善修复层的致密性与结合状态,并以耐腐蚀合金材料体系提升辊面在腐蚀环境下的服役表现,帮助客户把修复从单次补救转变为可重复的工艺过程。

一、工作机制
激光修复加工以高能激光束为热源,将合金粉末同步送入熔池,使粉末与轧辊基体表层在受控条件下快速熔化、凝固并形成冶金结合层。加工距离是影响该过程稳定性的关键变量:距离过近,光斑能量密度偏高、粉末汇聚点偏移,易增大基体稀释率并引入热损伤;距离过远,粉末发散、能量密度下降,易产生未熔合与气孔。恒驰在修复加工中围绕加工距离建立工艺窗口,配合光斑整形与送粉匹配,使熔池形态保持稳定,从而获得组织致密、稀释率可控的修复层。
二、产品特点
- 加工距离可控:针对轧辊曲面与不同辊径,建立距离-功率-送粉的匹配关系,减少因距离波动造成的修复层质量离散。
- 耐腐蚀导向:可选配不锈钢及耐蚀合金粉末体系,修复层在腐蚀介质中保持较好的化学稳定性,适用于潮湿、乳化液等工况。
- 热输入可控:激光熔覆凝固速度快,热影响区相对较小,有利于控制辊身变形与基体软化。
- 冶金结合:修复层与基体形成结合界面,结合强度满足轧辊表面修复的使用要求。
- 可重复工艺:修复参数可记录、可复现,便于批量轧辊的标准化修复与质量追溯。
- 服务灵活:支持来件加工与工艺定制,可根据辊面损伤形式调整修复路径与层厚。
三、技术规格(参考范围)
| 项目 | 参考参数 |
| 适用对象 | 各类轧辊辊面磨损、腐蚀修复 |
| 修复工艺 | 激光熔覆同步送粉 |
| 加工距离控制 | 按光斑与粉末汇聚设定工艺窗口 |
| 修复层厚度 | 按损伤深度分层修复 |
| 材料体系 | 不锈钢、耐蚀合金等粉末 |
| 稀释率控制 | 通过距离与功率匹配控制 |
| 检测方式 | 外观、硬度、金相等检测 |
注:以上为工艺参考范围,实际参数需根据轧辊材质、辊径与损伤状况进行工艺验证后确定。
四、行业应用场景
- 冷轧工作辊、支承辊表面磨损与腐蚀坑修复;
- 热轧辊局部剥落区域的尺寸恢复;
- 造纸、印刷等行业辊类部件的耐蚀修复;
- 对修复层致密性与结合状态有要求的连续生产场景。
五、维护与操作要点
- 修复前对辊面进行清洁与损伤评估,明确修复区域边界;
- 按辊径与曲面调整加工距离,先做工艺试块验证再上辊;
- 分层修复时控制层间温度,避免热积累影响基体;
- 修复后进行外观与硬度抽检,必要时补充金相检测;
- 建立修复档案,记录距离、功率、送粉等参数以便复现。
从行业实践看,轧辊修复的价值不仅在于恢复尺寸,更在于修复层在腐蚀与交变载荷下的稳定性。恒驰以激光熔覆与激光修复加工为切入点,把加工距离这一易被忽视的变量纳入工艺控制,配合耐腐蚀材料体系,为轧辊修复提供可验证、可重复的解决路径。对于正在评估修复方案的客户,建议先提供辊面损伤情况与工况介质信息,由技术团队进行工艺匹配与试块验证,再确定修复方案与验收标准。
 在线问
- 恒驰
- 激光熔覆修复
- 轧辊
- 加工距离
- 耐腐蚀强化
- 不锈钢/合金粉末
- 来件加工/定制
- 金相与硬度检测
- 江苏苏州