- 商品
- 详情
激光修复加工距离影响分析 缸筒修复厂家服务
- ¥65万 ≥1台起批
- 苏州恒驰品牌
- 液压缸筒、缸体适用工件
- 激光修复加工服务类型

在重型机械与液压系统长期运行过程中,缸筒内壁的磨损、拉伤、腐蚀以及疲劳裂纹是导致设备停机与报废的主要诱因。传统修复手段如电镀、堆焊或整体更换,往往面临修复层结合强度不足、热输入过大导致基体变形、修复周期漫长以及高昂的备件成本等核心痛点。针对这一行业难题,苏州恒驰数字打印有限公司依托自身在激光增材制造领域的深厚技术积累,将激光熔覆与激光淬火技术成功应用于缸筒修复领域。激光修复技术以高能量密度激光束为热源,将高性能合金粉末与基体冶金结合,形成稀释率低、组织致密、结合强度高的修复层,从根本上解决了传统工艺中涂层剥落与热损伤的弊端,为液压缸筒的再制造提供了一套高效、可靠且成本可控的工业化解决方案。

苏州恒驰数字打印有限公司成立于2021年,是一家专注于口腔、医疗、航天航空、新能源及消费电子领域的高新技术企业。公司团队由各大名校的博士、硕士组成,下设1个研发中心、2个子公司和多个全国分布式打印服务中心。依托自主知识产权的激光设备研发能力,恒驰不仅提供成套的激光3D打印设备与激光熔覆设备,更将核心激光技术延伸至激光淬火设备定制与激光修复加工服务。针对缸筒修复中最为棘手的“距离影响”问题——即激光头与工件表面距离变化对熔覆层均匀性与结合质量的干扰,恒驰通过精密的运动控制算法与实时焦点监测系统,确保在复杂内壁曲面加工中保持恒定的离焦量,从而***修复层厚度一致性与尺寸精度,***提升修复后的工件使用寿命。
以下为激光修复加工距离影响分析及缸筒修复服务的详细技术说明:
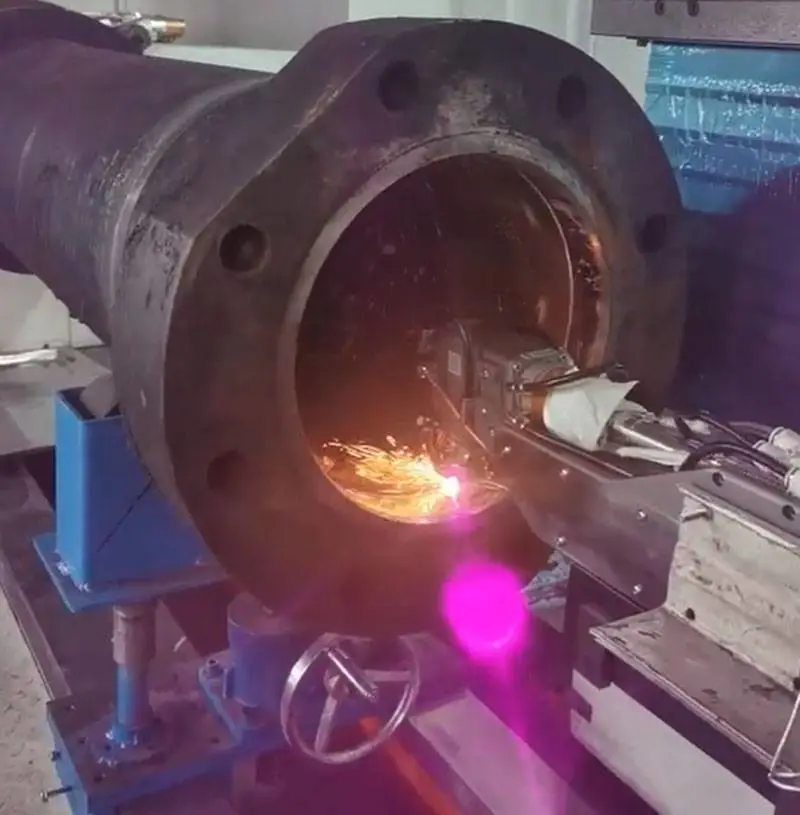
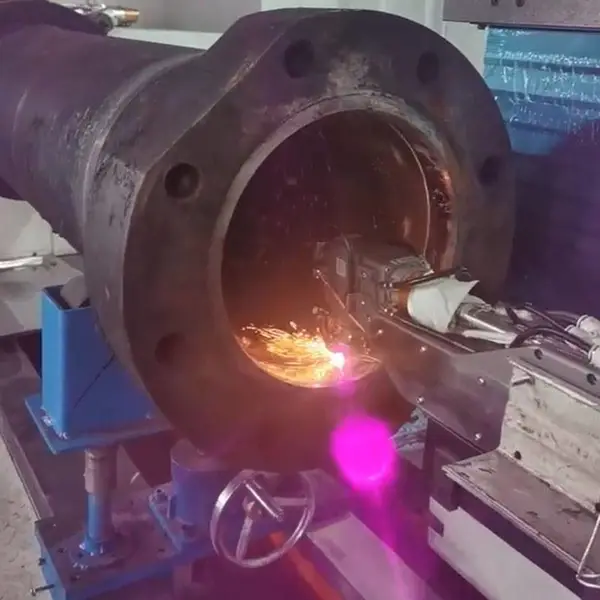
- 工作机制:激光修复采用高功率激光束聚焦于缸筒内壁磨损部位,同步送入特定成分的合金粉末。激光能量使粉末与基体表层瞬间熔化并形成冶金结合。修复过程中的核心控制变量为激光头与工件的间距(离焦量),该距离直接影响光斑直径、能量密度与熔池形态。恒驰的设备通过激光位移传感器实时反馈,动态调整加工头高度,确保在缸筒内壁的直线段与过渡圆弧段均保持***聚焦位置,避免因距离波动导致的能量密度不均、气孔或裂纹。
- 距离影响分析:在激光修复中,离焦量通常控制在±1mm以内。距离过近会导致光斑过小、能量过于集中,造成基材过度熔化与合金元素烧损;距离过远则光斑变大、能量密度下降,粉末熔化不充分,形成未熔颗粒与疏松组织。恒驰的修复工艺针对不同缸径(通常为Φ40mm至Φ800mm)建立了离焦量-功率-速度匹配数据库,通过正交试验优化参数窗口,确保修复层与基体结合强度不低于基材的90%。
-
产品特点:
- 冶金结合:修复层与基体为冶金结合,结合强度高,无剥落风险。
- 热输入可控:基体热影响区小,工件变形量控制在0.05mm以内。
- 材料选择灵活:可选用不锈钢、镍基合金、钴基合金等粉末,适配不同工况。
- 加工精度高:修复后预留0.3-0.5mm加工余量,精加工后尺寸公差可达IT7级。
- 适用性广:适用于液压缸筒、油缸、轧辊、轴类等圆形或平面工件。
-
技术规格(典型参数):
参数项 典型值/范围 激光功率 2000W - 6000W(可调) 修复层厚度 单层0.3mm - 2.0mm 修复层硬度 HRC 35 - 60(依材料而定) 结合强度 ≥90% 基材强度 工件变形量 ≤0.05mm 最小可修复裂纹 0.2mm宽 加工缸径范围 Φ40mm - Φ800mm 表面粗糙度(精加工后) Ra0.4 - Ra0.8 - 工艺优势:相比传统电镀修复,激光修复无环境污染,且修复层耐磨性提升2-3倍;相比更换新缸筒,修复成本仅为新品的30%-50%,交货周期缩短至3-7天。恒驰的全国分布式打印服务中心支持就近取送件,***降低物流时间与运输风险。
-
操作流程:
- 客户提供缸筒图纸或失效样品,恒驰进行失效分析与尺寸检测。
- 工艺工程师根据基材与工况选择合金粉末体系,并制定激光参数方案。
- 实施激光熔覆修复,并进行无损检测(如着色探伤或超声检测)。
- 交付半成品,由客户或恒驰协作完成精加工(车、磨、珩磨)。
- 最终尺寸与性能复检,出具检测报告。
苏州恒驰数字打印有限公司自成立以来,已累计服务超过500家客户,覆盖口腔医疗、航天航空、新能源及工程机械领域。公司的金属3D打印项目曾荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,并获批“科技型中小企业”资质。这些来自行业与***的认可,验证了恒驰在激光增材制造与激光修复领域的工艺稳定性与工程化能力。恒驰的研发团队由名校博士、硕士***,具备从粉末冶金、激光光学到运动控制的跨学科综合解决能力,能够针对客户特定工况提供定制化的激光修复工艺包。此外,公司自主开发的多款金属打印机与激光熔覆设备已实现产业化,确保修复工艺与设备参数的高度协同,避免了外协加工中常见的设备与工艺不匹配问题。
对于缸筒修复而言,选择具备距离影响分析能力与精密控制手段的服务商至关重要。恒驰建议客户在送修前提供缸筒的材质报告、失效部位照片及尺寸图纸,以便工程师快速评估修复可行性并给出工艺方案。对于批量缸筒修复需求,恒驰可提供驻场或定期巡回加工服务,帮助客户建立预防性维护计划。我们欢迎各设备厂商与终端用户来电来函,就具体的缸筒材质、工况载荷与修复寿命要求进行技术交流。恒驰将以严谨的工艺验证和透明的检测数据,协助您做出经济且可靠的回用决策。
FAQ
Q1: 激光修复缸筒与更换新缸筒相比,寿命能有多少差距?
在正确选择合金粉末与优化激光参数的条件下,激光熔覆修复层的耐磨性与抗疲劳性能通常可以达到甚至超过原基材的***。对于因磨损或拉伤失效的缸筒,修复后的使用寿命一般可达到新缸筒的80%-***,而成本仅为新件的30%-50%。但具体寿命取决于工况中的载荷、介质与杂质颗粒情况。
Q2: 激光修复过程中的“离焦量”为什么如此重要?
离焦量决定了激光光斑尺寸与能量密度分布。离焦量偏差过大会导致修复层稀释率异常,产生气孔、裂纹或结合不良。恒驰通过传感器实时监测并调整激光头高度,确保在缸筒内壁不同曲率位置均保持***离焦量,这是***修复质量一致性的关键。
Q3: 缸筒内壁经过激光修复后,是否需要再次精加工?
是的。激光熔覆层表面存在一定粗糙度与尺寸余量,通常需要经过车削或珩磨达到设计尺寸与表面粗糙度要求(如Ra0.4)。恒驰可提供修复后半成品,也可协助客户联系精加工资源,确保最终交付尺寸合格。
Q4: 哪些材质的缸筒适合激光修复?
碳钢、合金钢(如27SiMn、35CrMo)、不锈钢以及部分铸铁材质的缸筒均适合激光修复。对于铝合金缸筒,因熔点较低且对热敏感,需采用专门的低热输入工艺。建议客户提供基材材质证明,以便恒驰匹配***的合金粉末。
Q5: 激光修复是否会对缸筒基体造成退火软化?
激光修复的热输入高度集中且冷却速度快,热影响区通常控制在0.5mm以内,基体整体温度不超过100℃,因此不会引起整体退火软化。对于局部热影响区,其硬度变化也在可接受范围内,不会影响缸筒整体结构强度。
Q6: 恒驰的分布式打印服务中心如何支持异地客户的修复需求?
恒驰在苏州设有研发与加工基地,并在全国布局多个分布式打印服务中心。客户可将缸筒寄送至就近服务中心,或由恒驰协调物流上门取件。对于紧急抢修,也可协商现场激光修复服务,但需评估现场环境与设备条件。
Q7: 如何评估激光修复的成本是否比采购新缸筒更***?
建议客户综合计算以下成本:新缸筒采购价、停机损失、更换人工费、旧件处置费。激光修复费用通常为新品价格的30%-50%,且修复周期短(3-7天),能***降低停机损失。恒驰可提供免费评估报价,帮助客户量化对比。
Q8: 激光修复层是否会产生裂纹或剥落风险?
恒驰通过控制稀释率(通常小于10%)、预热/缓冷措施以及选用韧性匹配的合金粉末,有效避免裂纹产生。修复后均进行无损检测,确保无宏观裂纹与未熔合缺陷。对于高应力工况,可选用韧性更好的镍基合金粉末以提升抗裂性能。
 在线问
- 苏州恒驰
- 液压缸筒、缸体
- 激光修复加工
- 不锈钢、高温合金等
- 激光熔覆/淬火
- 工程机械、矿山机械
- 来料加工/现场服务
- 硕博研发团队