- 商品
- 详情
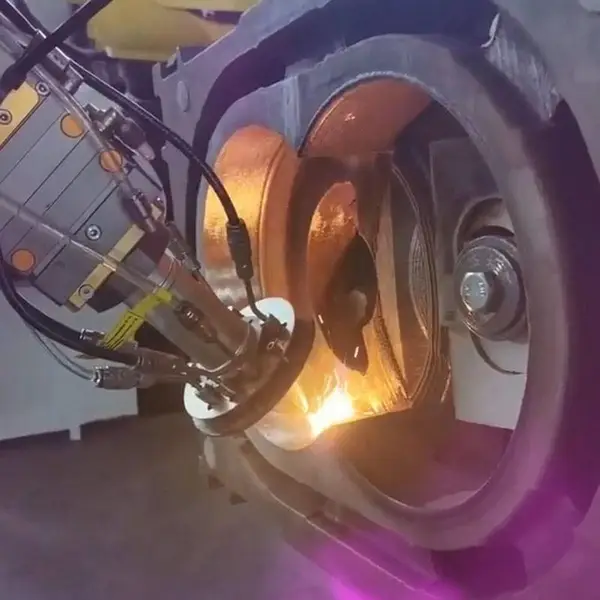
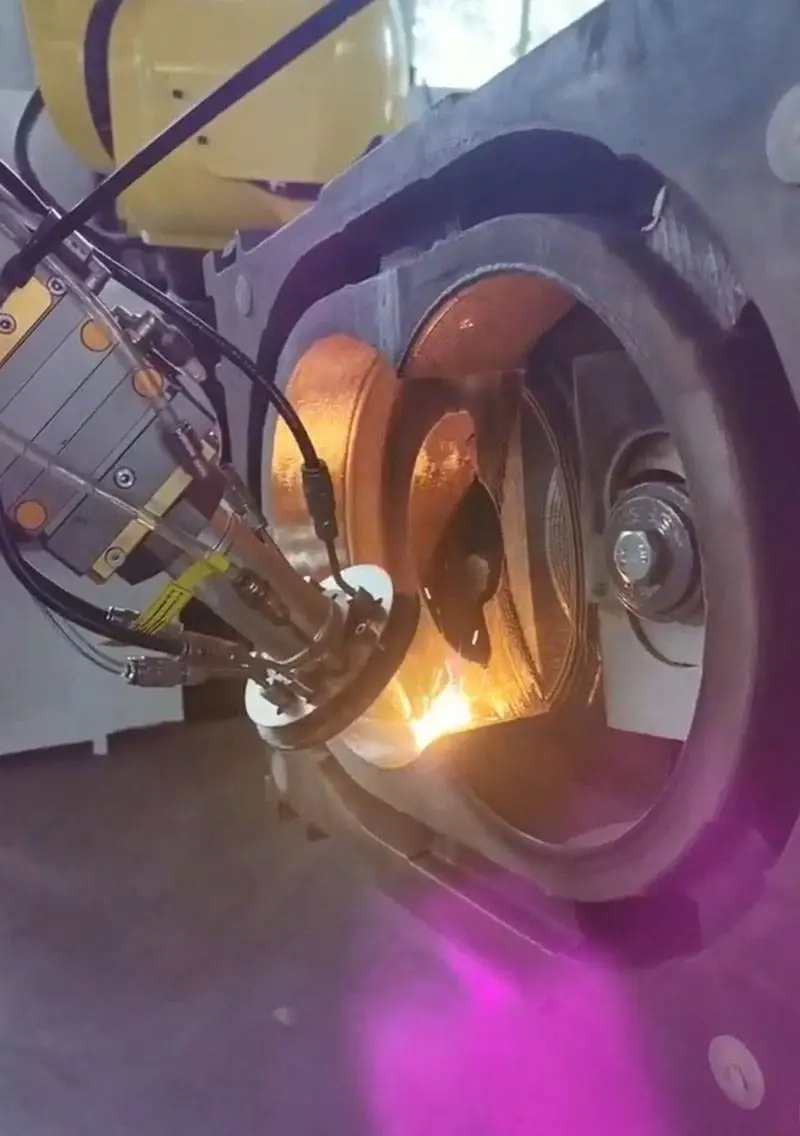
加工距离对激光熔覆修复效果的影响 模具修复来样加工
- ¥65万 ≥1台起批
- 激光熔覆加工工艺
- 模具钢/不锈钢/合金钢适用材料
- 模具表面损伤修复对象

在模具制造与再制造行业,模具在长期服役过程中不可避免地出现磨损、崩角、裂纹、划伤等表面损伤,直接更换新模具成本高昂,而传统堆焊、电刷镀等修复方式又普遍存在热影响区大、结合强度不足、变形开裂风险高、修复层硬度与母材匹配性差等痛点。尤其对于精密模具而言,修复后的尺寸精度和表面质量往往难以满足再次上机的使用要求,导致大量***值模具被迫降级使用甚至报废,给企业带来***的成本压力与交期风险。激光熔覆技术凭借热输入集中、稀释率低、冶金结合强度高、热影响区小等特性,成为模具修复领域的重要工艺路线,而其中加工距离作为影响熔覆层成形质量的关键工艺参数之一,直接关系到粉末束流的汇聚状态、光斑能量密度分布以及熔池的稳定性,进而影响修复层的结合质量、气孔率与表面平整度。
苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,是一家为口腔、医疗、航天航空、新能源和消费电子等领域提供3D打印应用的企业,团队由各大名校的博士、硕士组成。公司下设1个研发中心、2个子公司和多个全国分布式打印服务中心,基于复合高分子和金属粉末3D打印输出技术解决方案,涵盖成套激光3D打印设备、激光熔覆设备、激光淬火设备定制销售、数据处理、软件支持、打印服务及激光修复加工等业务。在模具激光熔覆修复来样加工服务中,恒驰依托自有的激光熔覆设备与工艺数据库,针对不同模具材料与损伤形式,对加工距离、激光功率、扫描速度、送粉速率等参数进行系统化匹配与验证,通过工艺改进有效缓解了传统修复中结合不良、变形超差、气孔夹杂等痛点,帮助客户实现模具的高质量再制造。

一、加工距离对激光熔覆修复效果的作用机制
激光熔覆过程中,激光束经聚焦后作用于基材表面形成熔池,同步送粉系统将合金粉末送入熔池。加工距离(喷嘴端面至工件表面的距离)的变化会同时影响两个方面:一是激光光斑在工件表面的离焦量,进而改变光斑直径与能量密度分布;二是粉末束流从喷嘴出口到熔池的飞行距离,影响粉末的汇聚浓度与利用率。加工距离过小时,粉末束流汇聚点可能位于熔池上方或直接冲击熔池,造成粉末飞溅、熔覆层表面粗糙;加工距离过大时,粉末束流发散、粉末利用率下降,熔池获得的合金粉末量不足,易出现熔覆层厚度不均、稀释率升高、结合界面弱化等问题。恒驰在来样加工中通过工艺试验确定适配的加工距离区间,并结合模具损伤部位的几何特征进行动态调整,保障修复层成形的一致性与可重复性。
二、产品特点与服务内容
- 来样加工模式灵活:客户可将待修复模具或损伤样件寄送恒驰,由工艺团队完成损伤评估、工艺方案制定、激光熔覆修复与后处理,交付可直接使用或进入精加工工序的修复件。
- 工艺参数系统化匹配:针对加工距离、激光功率、扫描速度、送粉速率、保护气流量等参数建立工艺窗口,减少单凭经验调试带来的质量波动。
- 材料体系覆盖广:可处理模具钢、不锈钢、合金钢等多种基材,并匹配镍基、钴基、铁基等熔覆合金粉末体系,满足不同硬度与耐磨性需求。
- 热影响区可控:激光熔覆热输入集中,对模具基体的热影响相对较小,有助于控制修复变形,降低后续矫正工作量。
- 冶金结合强度高:熔覆层与母材形成冶金结合,结合界面致密,适用于承受冲击与交变载荷的模具修复场景。
- 全流程数据支持:依托公司在数据处理与软件支持方面的能力,可对修复区域进行数字化建模与路径规划,提升修复部位与原始型面的匹配度。
三、技术规格参考
| 项目 | 参考范围/说明 |
| 加工距离 | 依据喷嘴结构与光斑要求设定,来样加工中经工艺试验确定 |
| 适用基材 | 模具钢、不锈钢、合金钢等 |
| 熔覆材料 | 镍基、钴基、铁基合金粉末等 |
| 结合方式 | 冶金结合 |
| 修复对象 | 磨损、崩角、裂纹、划伤等表面损伤 |
| 加工模式 | 来样加工,按件/按需评估 |
| 后处理 | 可按需求配合机加工、打磨等工序 |
四、来样加工服务流程
- 需求沟通:客户提供模具材质、损伤部位、损伤形式、使用工况及修复后精度要求等信息。
- 样件评估:工艺团队对来样进行外观检查与损伤分析,判断可修复性与修复方案可行性。
- 工艺制定:确定熔覆材料体系与加工距离、功率、扫描速度等参数组合,必要时进行小样验证。
- 激光熔覆修复:按既定工艺完成熔覆作业,过程控制粉末利用率与熔池稳定性。
- 质量检查:对修复层外观、结合状态、尺寸进行检验,必要时配合无损检测手段。
- 后处理与交付:按客户要求进行机加工或表面处理,完成交付并提供工艺记录。
五、行业应用场景
激光熔覆修复来样加工适用于注塑模具、压铸模具、冲压模具、锻压模具等各类模具的局部损伤修复,也可用于轴类、齿轮、液压杆等机械零部件的表面强化与再制造。在新能源、消费电子、航天航空等对零部件精度与可靠性要求较高的领域,激光熔覆修复能够延长工模具使用寿命,减少停机换模时间。恒驰服务口腔、医疗、航天航空、新能源和消费电子等多个领域,具备跨行业的工艺理解能力,可根据不同工况推荐适配的熔覆材料与工艺参数组合。
六、选择恒驰的理由
恒驰以“恒创新,驰未来”为准则,用科技创新提升产品的市场竞争力。公司自主知识产权开发完成了桌面型高分子3D打印机HC-N180、HC-P200,金属3D打印机M110、M200、M300、M400,陶瓷3D打印机C200等产品,已涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛在内的多种材料打印,获得了超500家客户的支持,深受用户的好评。子公司江西康齿云科技有限公司“金属3D打印项目”荣获“2020年第九届中国创新创业大赛(江西赛区)”三等奖,先后获批“科技型中小企业”等资质。这些积累为激光熔覆修复工艺的材料匹配、参数优化与质量管控提供了扎实的技术基础。
咨询建议:若您正在为模具表面损伤寻找可重复、可追溯的修复方案,建议在送样前先与恒驰工艺团队沟通模具材质、损伤形式与修复后精度要求,以便提前判断工艺路线与加工距离等参数的适配性。您可提供损伤部位照片或检测报告,我们将结合来样实际情况给出修复可行性评估与工艺建议,帮助您在修复成本与使用性能之间取得平衡。
 在线问
- 激光熔覆
- 模具钢/不锈钢/合金钢
- 模具表面损伤
- 来样加工
- 加工距离可调
- 全国
- 科技型中小企业
- 激光熔覆设备
- 模具制造与再制造