- 商品
- 详情
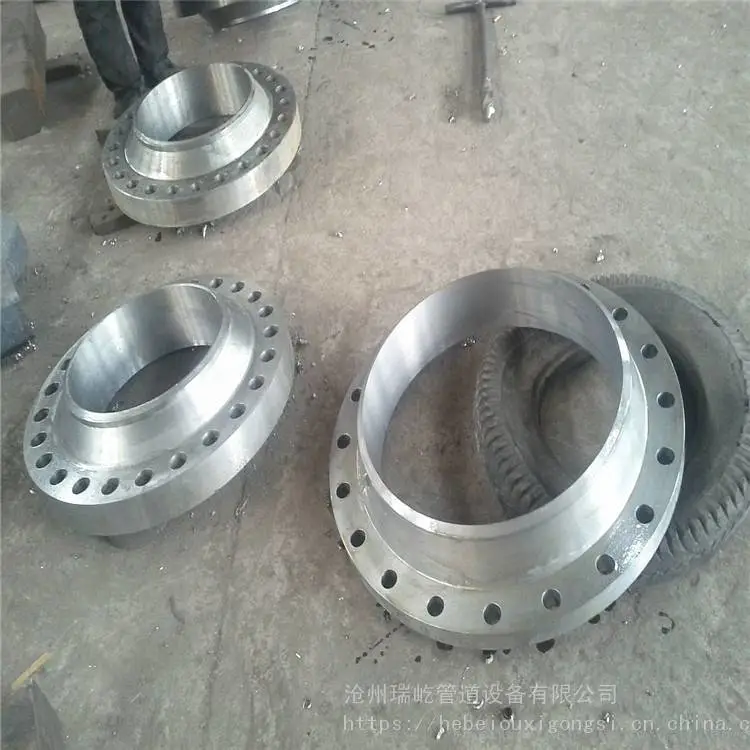
35CrMo法兰高压螺纹法兰盖PN320尿素合成系统HG20256-2016
- ¥80.00 1 - 29个
- ¥78.00 30 - 49个
- ¥75.00 ≥50个
- 高压产品特性
- 35CrMo材质
- 河北省沧州产地

35CrMo法兰的锻造可分为自由锻、粗锻、挤压成型、自由锻、闭合模锻和闭合模锻。闭合模锻和闭合模锻的使用率也很高,因为它们没有毛刺。复杂铸钢零件的深度加工可以通过一个工艺流程或几个工艺流程进行。由于没有毛刺,铸钢零件的受力面积会减小,所需的承载力也会减小。但需要注意的是,胚胎材料不能完全受到限制,所以要严格控制胚胎材料的体积,操纵锻模的位置关系,检测铸钢零件,努力减少锻模的磨损。
根据锻造模具的运动形式,锻造可分为摆动、摆动锻造、滚动锻造、楔形横轧、滚动环和斜轧。摆动锻造、摆动锻造和滚动环也可以通过锻造来生产和加工。原材料的利用率,滚动锻造和横轧可以作为细长原材料的加工工艺。像自由锻造一样的旋转锻造是部分成型的,优点是与铸钢件的规格相比,也可以在锻造力相对较小的前提下完成。这种锻造方法包括自由锻等。在加工过程中,原材料从磨具表面扩展到自由表面。因此,多种锻造过程。
当温度高于300-400℃(铝的蓝脆区),达到700-800℃时,变形摩擦阻力会大大降低,变形能力也会大大提高。根据不同环境温度部位的锻造,铸钢零件质量与锻造工艺标准的差异可分为冷锻、温锻和热挤压三个成形环境温度区域。本来这种环境温度区域的划分从来没有严格的界限。一般来说,硬化温度区域的锻造称为热挤压,常温下不加热的锻造称为冷锻。
35CrMo法兰在低温环境下锻造时,铸钢件的尺寸变化不大。在700℃以下的锻造中,氧化层产生较少,表面无渗碳。因此,只要变形能在成型能范围内,冷锻就很容易获得加工精度和表面光滑度。只需控制温度和润化制冷,700℃以内的温度锻造也能获得非常好的精度。热挤压时,由于变形能力和变形摩擦阻力不大,可以锻造出复杂的大型铸钢件。为了获得高加工精度的铸钢件,可以在900-1000℃的环境温度范围内使用热挤压进行15个模具。此外,需要注意的挤压和改变。

 在线问
- 高压
- 35CrMo
- 河北省沧州
- 一级
- PN320
- 横向型
- 焊接
- 瑞屹
- 耐高压
- DN65
- 76
- HG20256-2016
- DN65