- 商品
- 详情
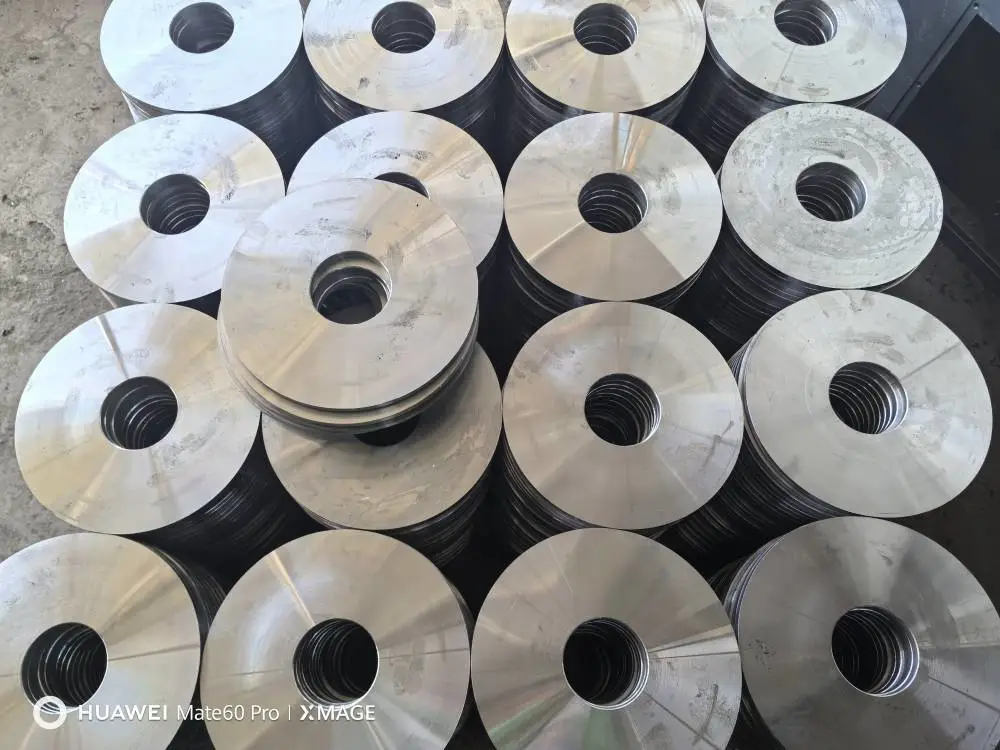
风电法兰毛坯 大型环形锻件 支持来料加工 物流发货
- ¥6.00 ≥1件起批
- 碳钢/合金钢材质
- 通皇机械品牌
- 山东聊城产地
行业痛点与解决方案
风电法兰作为塔筒与机舱、塔筒节与节之间的关键连接部件,长期承受交变载荷、强风冲击及温差应力,其质量直接关系到整机20年以上的服役安全。当前行业普遍面临三大核心痛点:一是大型环形锻件内部组织致密度不足,容易在超声波探伤时出现缺陷;二是法兰毛坯尺寸精度控制难,导致后续机加工余量大、材料浪费严重;三是供应链响应慢,尤其对于非标尺寸的来料加工需求,交期往往不可控。聊城市通皇机械配件有限公司针对上述问题,依托山东聊城成熟的金属加工产业链,专注于大型环形锻件及风电法兰毛坯的生产与来料加工服务。我们深知风电部件‘一票否决’的质量特性,因此在材料选择、锻造工艺、热处理及检测环节均执行严格的内控标准,力求从毛坯阶段就为成品法兰的可靠性打下坚实基础。通过优化镦粗与冲孔工艺,我们***了金属流线分布,减少了锻件内部疏松与裂纹风险,为客户降低后续加工废品率提供了有力保障。
工作机制与核心工艺
本产品采用自由锻或胎模锻方式生产。工艺流程涵盖:下料→加热→镦粗→冲孔→扩孔/马架扩环→整形→正火/回火→粗加工(可选)→检验。我们配备多台大型锻造操作机与碾环机,能够实现大吨位、大尺寸环形坯料的精准成形。锻造过程中,通过控制始锻与终锻温度、变形量及变形速率,确保锻件获得均匀细小的晶粒组织。对于风电法兰毛坯,我们特别关注法兰截面‘T’型或‘L’型结构的充填效果,减少流线末端外露,提升抗应力腐蚀能力。后续正火加回火处理可消除锻造应力,调整硬度至适宜机加工的区间,同时为最终调质处理预留良好的组织基础。
产品特点与技术优势
• 尺寸覆盖广:可加工外径从800mm至5000mm的大型环形锻件,高度范围200mm-1200mm,单件重量***可达15吨,满足主流陆上与海上风电塔筒法兰需求。
• 材质适配性强:常用材质包括Q355NE、Q420D、42CrMo4、35CrMo等,也可按客户***标准(如ASTM、DIN)定制。
• 来料加工灵活:支持客户提供钢锭或圆钢坯料,我们负责后续全流程锻造及热处理,***限度降低客户原材料库存压力。
• 探伤合格***:通过严格控制锻造比(≥3:1)与变形均匀性,确保满足GB/T 6402-2008 2级或3级超声波探伤要求。
• 交货周期稳定:标准化产线排产,常规规格毛坯交货期控制在15-25天,加急订单可协商。
| 技术参数 | 典型值/范围 |
| 外径范围 | 800 - 5000 mm |
| 高度范围 | 200 - 1200 mm |
| 单件重量 | ≤ 15 t |
| 锻造比 | ≥ 3:1 |
| 探伤标准 | GB/T 6402-2008 2级/3级 |
| 热处理方式 | 正火+回火 / 调质 |
质量管控与物流服务
我们深知毛坯质量对成品性能的决定性影响,因此建立了从原材料入厂复验、锻造过程记录到成品硬度检测的完整可追溯体系。每批产品均附带材质证明书及热处理报告。在物流环节,针对大型环形锻件的运输特点,我们与专业大件运输车队合作,提供木架或铁架固定包装,确保产品在长途运输中不变形、不磕碰。对于出口订单,可配合办理商检及熏蒸证明。
信任背书与合作建议
聊城市通皇机械配件有限公司自2017年成立以来,扎根于聊城经济开发区,依托当地成熟的钢管与金属加工产业集群,持续为风电、矿山机械、工程机械等领域提供高质量的环形锻件。我们拥有完整的大型锻件生产设备链,并培养了一支经验丰富的技术工人队伍。公司坚持‘以质量求生存,以效率求发展’的经营理念,已为多家风电设备制造商及法兰成品加工企业提供稳定的毛坯配套服务。我们建议客户在询价时提供详细的图纸或技术要求(包括材质、尺寸、探伤等级、热处理状态),以便我们给出精准的工艺方案与报价。对于批量订单,我们可提供技术工程师一对一对接,协助优化锻造余量设计,帮助客户降低综合制造成本。欢迎您来电来函咨询,我们将以严谨的态度和快速的响应,为您提供可靠的大型环形锻件解决方案。

FAQ
1. 风电法兰毛坯与成品法兰的主要区别是什么?
毛坯是经过锻造和初步热处理但尚未进行精密机加工的形态,留有加工余量。成品法兰则是在毛坯基础上进行车削、钻孔、铣削等精加工,并完成表面处理。采购毛坯可以自主控制后续加工精度和成本,适合有精加工能力的客户。
2. 来料加工模式下,客户需要提供什么?
客户需提供符合要求的钢锭或圆钢坯料,并提供材质证明。我们负责从加热、锻造、热处理到检验的全流程。建议坯料尺寸根据目标锻件尺寸计算,我们可协助客户优化下料方案以减少废料。
3. 如何***大型环形锻件的内部质量?
我们通过控制锻造比(≥3:1)、合理设计镦粗和冲孔工序、严格监控加热温度与变形量来细化晶粒。同时,每批产品均按标准进行超声波探伤检测,确保无裂纹、折叠、白点等冶金缺陷。
4. 产品的最小起订量是多少?
对于常规材质和规格,单件即可起订。但考虑到加热炉和模具的能耗成本,建议单批次数量不低于2件以获得更优的单价。具体起订量可协商,我们愿意配合客户的新产品试制需求。
5. 热处理状态对后续加工有何影响?
我们默认提供正火+回火状态,硬度控制在160-220HBW,便于客户车削加工。如果客户后续需要调质处理,我们建议在毛坯阶段预留足够的加工余量,并提前告知最终机械性能要求。
6. 运输大型环形锻件需要注意什么?
大型环形锻件需采用专用支架固定,避免滚动和碰撞。我们使用钢丝绳捆绑并垫橡胶垫,防止表面划伤。对于超宽、超重件,我们会提前办理大件运输许可,确保物流时效。
7. 能否提供材质证明和探伤报告?
可以。我们随货提供原材料质保书、锻造工艺卡、热处理曲线记录以及无损检测报告。所有文件均符合*** 9001质量管理体系的可追溯性要求。
8. 常规材质的交货周期是多久?
在坯料到位的情况下,常规规格(外径3米以内)的交货周期约为15-20天。超大规格或特殊材质(如42CrMo4调质态)需要25-30天。加急订单可协商插单,但需评估当前排产负荷。
-
-
-
法兰毛坯 带颈平焊法兰盘坯 国标非标批量锻件供应 ¥9.00
-
-
法兰毛坯厂家法兰坯锻件机械制造配套法兰垫片 ¥9.00
-
-
-
法兰毛坯厂家现货DN100法兰毛坯件市政管网连接 ¥9.00
-
-
-
法兰毛坯厂家供应DN50碳钢锻造法兰坯管道工程用 ¥9.00
-
 在线问
- 碳钢/合金钢
- 通皇机械
- 山东聊城
- 外径可达5米
- 自由锻/模锻
- 风电塔筒连接
- GB/T 1591
- 高强承载/抗疲劳