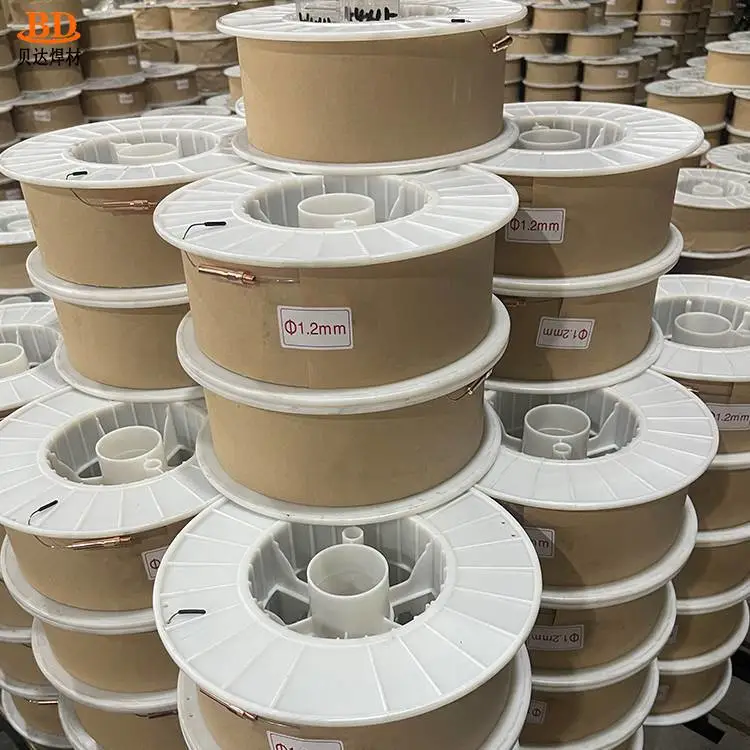
 耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复
¥20.00
高硬度硬面堆焊用药芯焊丝 支持定制 用于轧辊修复 现货
¥20.00

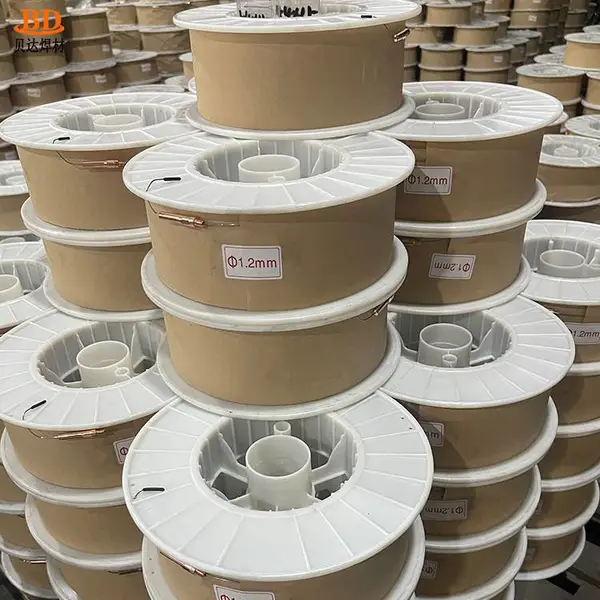 耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复
¥20.00
高硬度硬面堆焊用药芯焊丝 支持定制 用于轧辊修复 现货
¥20.00
在矿山、电厂、水泥、冶金、建筑及重型机械行业,设备部件的磨损问题始终是影响生产连续性和运营成本的核心痛点。磨煤机辊套、破碎机锤头、刮板输送机中板、溜槽衬板、挖掘机斗齿、钻杆接头等工件,长期承受高应力磨料磨损、冲击磨损及一定程度的切削磨损,导致频繁停机补焊或整体更换,造成备件成本高企、检修周期漫长、生产效率大幅下降。传统的低合金焊条或普通实心焊丝难以在硬度、耐磨性和抗冲击性之间取得平衡,容易出现堆焊层剥落、开裂、硬度不足或焊后加工困难等问题。针对这一行业难题,河北贝达焊接材料有限公司作为专业的特种焊接材料生产与销售厂家,推出硬面堆焊用药芯焊丝产品。该产品通过优化合金配方与药芯填充比例,将碳化物形成元素(如铬、钼、钨、钒等)***引入熔敷金属,在焊接过程中原位生成高硬度耐磨相,***提升堆焊层的抗磨粒磨损与抗冲击性能,同时采用药芯结构以稳定电弧、细化熔滴,有效减少飞溅和焊渣残留,帮助用户从根源上改善易损件寿命短板。公司长期服务于铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等众多工况企业,积累了丰富的现场焊接经验与失效分析数据,能够根据工件母材、磨损类型和服役条件,提供匹配的焊丝选型与焊接工艺参数建议。
本产品采用钢带包裹高纯度药粉的管状结构,焊接时药芯中的造渣剂、脱氧剂和合金粉末协同作用,使电弧燃烧稳定,熔滴呈细颗粒过渡,焊缝成型平整光滑。与实心焊丝相比,药芯焊丝具有更高的合金添加灵活性,可通过调整药粉配方实现不同硬度等级和韧性组合;与手工电焊条相比,其连续送丝方式***提高熔敷效率,适用于自动焊和半自动焊,降低焊工劳动强度并减少人为操作差异。该焊丝尤其适合中等厚度或厚大工件的表面堆焊,单道或多道堆焊均可获得均匀致密的硬化层,熔合线附近稀释率可控,能够有效避免因母材稀释造成的硬度下降和裂纹倾向。针对含有尖锐硬质颗粒或伴有冲击载荷的工况,产品设计了兼具高硬度和一定韧性的金属基体,使硬化层既能抵抗磨料切削,又能吸收瞬时冲击能量,减少剥落和崩裂风险。
工作机制
焊丝在电弧热作用下,钢带和药粉同步熔化,合金元素进入熔池后通过冶金反应形成过饱和固溶体及弥散分布的碳化物、硼化物等硬质相。堆焊层凝固后通过多层多道焊接产生的自回火效应,进一步优化组织应力,使硬化层硬度稳定维持在较高范围,同时基体保持必要的抗裂性能。根据堆焊层硬度和耐磨性要求,可选择单层堆焊或复合堆焊工艺,层间温度控制在合理区间以预防焊接裂纹。
产品特点
技术规格与典型参数
| 项目 | 典型值 | 备注 |
|---|---|---|
| 堆焊层硬度 | HRC 55-65 | 依合金体系及焊后热处理状态而定 |
| 典型规格 | 1.2/1.6/2.0/2.8mm | 根据焊接设备和工件厚度选择 |
| 焊接电流类型 | 直流反接(DCEP) | 配合气保护或自保护工艺 |
| 保护方式 | CO₂或混合气/自保护 | 避免风影响时选用自保护型 |
| 熔敷效率 | 约85%-90% | 高于同类实心焊丝 |
| 适用母材 | 低碳钢、低合金钢、铸钢 | 中碳钢及高强钢需预热 |
| 焊接位置 | 平焊、平角焊 | 大型工件旋转堆焊效果更佳 |
| 焊后机加工 | 通常需磨削 | 高硬度层不建议车削 |
堆焊工艺参考
典型应用场景
河北贝达焊接材料有限公司拥有较为***质量控制和检测体系,已通过***:2000质量管理体系认证,对焊丝成分、硬度及工艺性进行批次检验。公司销售网络覆盖全国各大中城市并出口国外,同时代理国内外多个知名焊接材料品牌,能够为用户提供宽泛的焊接材料选型对比。针对用户提出的特殊修复需求,本公司承接焊接工程,并提供配套耐磨焊条、堆焊设备选型建议以及产品焊接技术咨询等全方位服务。在实际应用中,本焊丝已用于铣鞋、磨鞋、扶正器、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头等工具的堆焊与修补,以及煤矿、钢厂、糖厂、造纸厂、耐火材料厂等企业的搅拌与粉碎设备易损件修复,取得了较为理想的强化效果。厂家建议客户在批量采购前,提供工件的磨损形式、基材材质及原失效照片,以便技术团队快速推荐合理的焊丝型号与堆焊工艺。您可联系我司技术人员,说明具体工况和设备信息,获取定制化焊接方案及试焊样品,我们乐于提供可靠的现场技术指导,帮助您降低备件消耗和维护成本。
 在线问