- 商品
- 详情
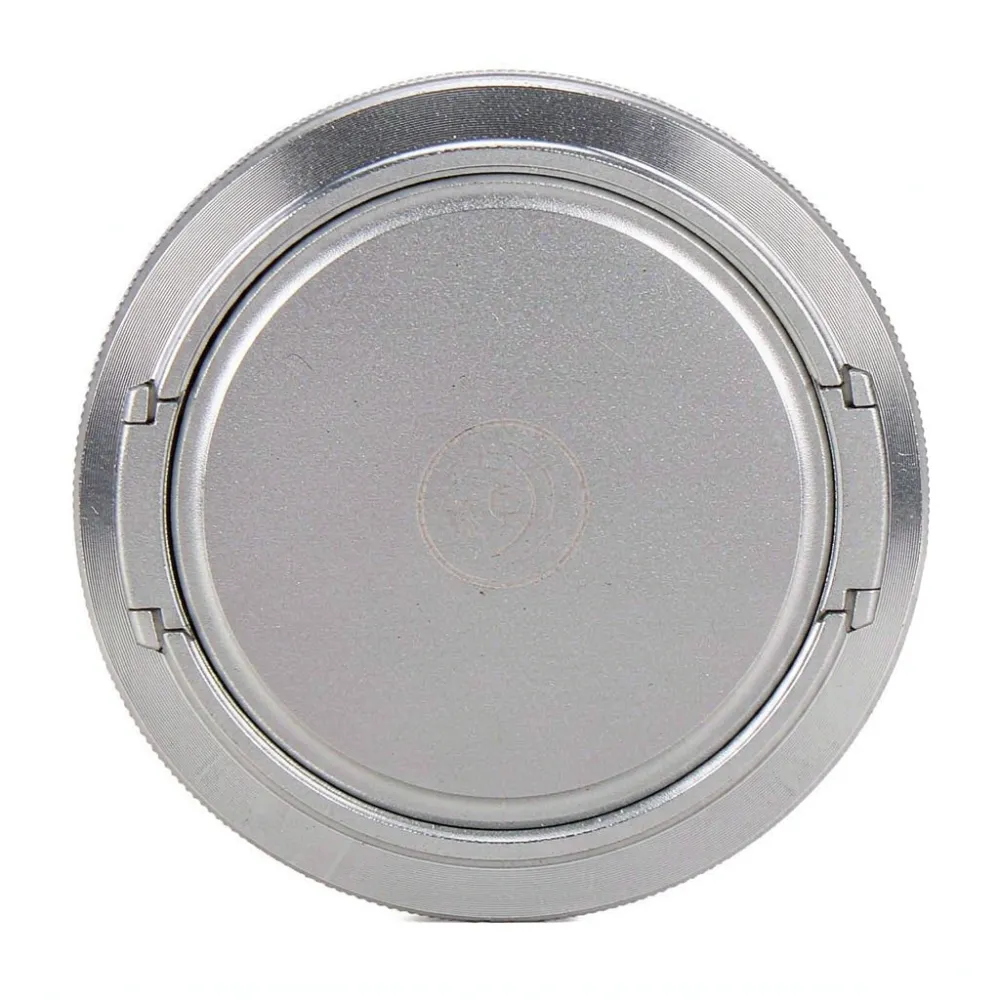
铝合金镜头框 精密五金定制 监控摄像头外壳 装饰环 光学镜配件厂家
- ¥0.25 5000 - 9999PCS
- ¥0.15 10000 - 499999PCS
- ¥0.10 ≥500000PCS
- 阳极氧化/喷砂/拉丝表面处理
- 耀达品牌
- 铝合金材质
行业核心痛点:在监控摄像头、车载镜头、安防设备及光学仪器领域,镜头框与外壳不仅是保护内部镜组和传感器的机械屏障,更是影响成像稳定性、装配精度与整机外观的关键部件。传统加工方式常面临以下痛点:毛坯尺寸离散度大,导致镜头装入后偏心或松旷;装饰环表面氧化色差明显,影响整机质感;薄壁件易变形,尤其在切口和螺纹位出现塌边;此外,小批量非标定制交期长、螺纹与沉孔配合精度不足,常常使客户在打样与量产阶段反复调试、浪费工时。
深圳市耀达精密五金有限公司长期从事各种标准与非标准紧固件及精密五金配件的生产,产品覆盖电子、电器、通讯设备等众多行业。针对镜头框和摄像头外壳在机械精度与外观一致性上的要求,耀达依托自动车床加工、打头件加工及多年车削、铆接经验,将精密车削、表面处理与螺纹成型工艺进行有效整合,可依据客户图纸或样品定制加工铝合金镜头框、监控摄像头外壳、装饰环及相关光学镜配件。通过控制材料选用、走刀路径与去毛刺工序,***降低薄壁变形和配合误差,帮助客户减少装配工序中的返工成本。
本类铝合金镜头框与外壳的加工主要基于车削、铣削及辅助表面处理工艺。毛坯铝合金棒料经自动车床或组合机床完成外圆、内孔、端面、螺纹及密封槽的切削,再通过去毛刺、清洗、阳极氧化等环节形成成品。与普通纯机械加工相比,耀达在生产中增加多重尺寸抽检环节,对关键的配合外径、内孔直径及端面平面度进行严格控制,使镜头框与监控摄像头外壳的装配关系更稳定。

产品可涵盖以下常用类型:
- 监控摄像头镜头框:用于固定镜头模组,常见结构包括压圈、主框体及锁紧螺纹。
- 监控摄像头外壳:包括前盖、后盖及中框,兼顾电磁屏蔽、防尘和结构支撑。
- 装饰环:安装于镜头外侧或面板周边,提升产品外观质感,可选拉丝、高光、喷砂等效果。
- 光学镜配件:包括镜筒、隔圈、压环、调焦环等,需***同心度与轴向尺寸。
在加工机制上,铝合金镜头框的夹持方式直接影响薄壁变形。耀达采用合理的装夹与去应力工序,对易变形部位增加辅助支撑;在车削螺纹时通过分刀加工和锋利的刀具角度减少挤屑***;对于带沉台或台阶的外壳,使用车铣复合方式一次装夹完成多道工序,避免二次装夹累积误差。
主要技术规格参考:
| 项目 | 常规能力 | 说明 |
| 加工范围 | 外径10-120mm | 按客户图纸或样品评估 |
| 壁厚 | 0.8-5mm | 需结合结构强度设计 |
| 外径公差 | ±0.05mm | 关键配合尺寸可进一步收严 |
| 内孔公差 | ±0.05mm | 用于镜头定位的内孔尤其关注 |
| 同轴度 | ≤0.05mm | 一次装夹车削*** |
| 表面粗糙度 | Ra1.6μm | 可依要求达到Ra0.8μm |
| 螺纹公差 | 6H/6g | 常用公制细牙螺纹 |
以上参数为常规工艺控制能力,并非对某一特定产品的承诺;具体数值以双方确认图纸和技术协议为准。
产品特点与优势:
- 定制灵活:支持客户来图来样加工,可根据使用场景选择铝合金材料牌号、硬度与表面工艺。
- 结构稳定:精密车削一次成型,减少重复装夹,提升镜头框内外圆同心度。
- 外观一致:提供阳极氧化(黑色、银色、本色等)、喷砂、拉丝、高光等多种表面处理,减少批量色差。
- 螺纹可靠:采用螺纹规抽检,***镜头圈与外壳螺纹顺畅旋合,避免滑牙和卡顿。
- 配套齐全:本厂同时生产压铆螺母、压铆螺母柱、弹簧螺钉等紧固件,可同步配套安装螺钉、螺母等,减少外购环节。
- 单件或批量:从样品试制到批量交付均可安排,满足研发选型、试产与量产需求。
深圳市耀达精密五金有限公司长期大量供应各种标准与非标准紧固件,产品适用于电子、电器、玩具、钟表、家私家具、灯饰、电脑机箱、机柜、钣金、家电、通讯设备等行业,拥有自动车床加工、打头件加工等制造能力,可根据客户图样或样品进行加工订做。这些生产经验和现场质量控制手段,为铝合金镜头框、监控摄像头外壳及光学镜配件的精度稳定性提供了可靠基础。选择耀达,客户不仅获得单一零件,还能将精密配件与所需紧固件集中采购,简化供应链管理。
我们理解每一个镜头框都关系到终端成像质量与设备防护。因此,在报价前会与客户充分沟通材料、公差、表面处理、包装与检测方式,确保工艺路线合理,避免后期修改。如果您正在开发监控摄像头、光学仪器或精密电子设备,欢迎将图纸、样品或初步构想发送至耀达精密五金,我们的技术团队将结合已有加工经验,为您提供专业的工艺反馈和制造建议。期待与您建立互信、互惠的长期合作。
FAQ
- 问:铝合金镜头框一般选用什么材质? 答:常用铝合***号包括6061、6063等,它们具备较好切削性能和阳极氧化效果。具体选择需结合镜头框的结构强度、壁厚和表面要求。耀达会根据图纸和使用环境推荐合适牌号,不***单一材料,以满足不同成本与性能需求。
- 问:如何***镜头框与镜头模组的同心度? 答:同心度取决于车削装夹方式与工艺顺序。耀达优先采用一次装夹完成外圆、内孔和端面加工,减少二次装夹误差,并在关键工序进行抽检。常规产品同轴度可控制在0.05mm以内,具体以图纸要求为准。
- 问:是否可以按客户来图定制?需要提供什么信息? 答:可以。客户可提供2D图纸、3D模型或实物样品,***标注关键配合尺寸、螺纹规格、表面处理及批量预期。耀达会据此评估工艺可行性并给出加工建议,必要时与客户沟通调整小结构以优化成本。
- 问:监控摄像头外壳的表面处理有哪些选择? 答:常见选择包括本色或黑色阳极氧化、喷砂、拉丝、高光、硬质氧化等。不同处理方式影响耐磨性、光泽和手感,同时对外观一致性和成本产生影响。您可***颜色与质感,耀达会根据数量给出合理的表面处理方案。
- 问:薄壁镜头框加工时如何避免变形? 答:薄壁件变形主要来自切削热、残余应力和夹持力。耀达通过使用锋利刀具、控制切深、分段车削以及辅助支撑等措施减小变形。对特别薄的部位还会考虑预留工艺加强筋,待精加工后去除。
- 问:贵厂是否配套供应紧固件? 答:耀达本身就生产压铆螺母、压铆螺母柱、弹簧螺钉、面板螺钉等各类标准与非标紧固件。若您的镜头框或外壳需要搭配安装螺母、螺钉等,可一并下单,减少物流和采购成本,也有利于***螺纹配合的一致性。
- 问:打样和量产的典型周期如何? 答:周期取决于零件复杂程度、数量及表面处理方式。普通结构的铝合金车削件在图纸确认后较快,但阳极氧化等表面处理会增加额外时间。耀达会按订单协商交付节点,并尽量通过提前备料和工序排布来缩短周期。
- 问:贵厂如何控制批量产品的一致性? 答:批量生产时,耀达通过首件检验、过程巡检和终检的方式控制尺寸。关键尺寸使用专用检具或精密量具记录数据,表面处理批次间会保留同一工艺参数。同时保留样品和检具,以便发生争议时追溯。
 在线问
- 阳极氧化/喷砂/拉丝
- 耀达
- 铝合金
- 车削/铣削/表面处理
- 按图定制(来图来样)
- 监控摄像头/光学仪器/电子设备
- 同轴度≤0.05mm
- 镜头框/外壳/装饰环
- 支持来图来样
- 深圳