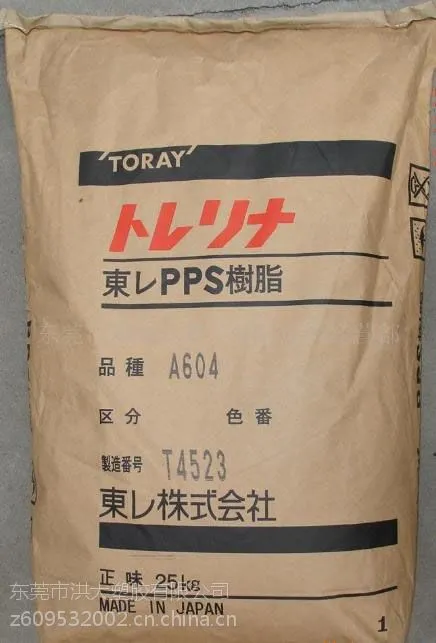
 燃煤锅炉除尘布袋 高温除尘布袋 PPS除尘滤袋 量大优惠
¥14.50

- 商品
- 详情
供应日本东丽PPS A310MX04
- ¥20.00 ≥25千克起批
参数
- 日本东丽产地/厂家
- 标准料类型
- 1吸水率
广东 东莞
1天内发货
5000000千克
燃煤锅炉除尘布袋 高温除尘布袋 PPS除尘滤袋 量大优惠
¥14.50
产品详情
联系电话:13729983700 刘生
QQ : 609532002
日本东丽TORELINA PPS A310MX04
PPS塑料成型性能
1.无定形料,吸湿小,但宜干燥后成型。
2.流动性介于ABS和PC之间,凝固快,收缩小,易分解,选用较高的注射压力和注射速度。模温取100-150度。主流道锥度应大,流道应短。
PPS塑料加工方法:
(1)注塑:可采用通用注塑机,玻璃纤维PPS塑料的熔融指数以50为宜。注塑的工艺条件为:料筒温度,纯PPS为280~330℃,40%GFPPS为300 -350℃;喷嘴温度,纯PPS为305℃,40%GFPPS为330℃;模具温度120-180℃;注塑压力,50-130 MPA。
(2)挤出:采用排气式挤出机,工艺为:加料段温度小于200℃;料筒温度300-340℃,连接体温度320-340℃,口模温度300-320℃。
(3)模压成型:适合大型制品,采用两次压缩,先冷却,后热压。热压的预热温度纯PPS为360℃左右15min,GFPPS为380℃左右20min;模压压力为10~30Mpa,冷却到150℃脱模。
(4)喷涂成型:采用悬浮喷涂法和悬浮喷涂与干粉热喷混合法,都是将PPS喷涂到金属表面,再经过塑化、淬火处理而得到涂层;PPS的涂层处理温度在300℃以上,保温30min。
为您推荐
更多 >
 在线问
产品参数
- 日本东丽
- 标准料
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 注塑
- 1
- 1
- 1
- 1
- 1
- 1
- 1