- 商品
- 详情
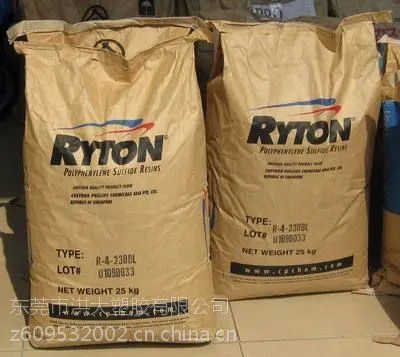
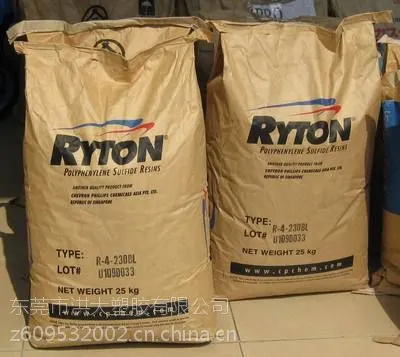
供应美国菲利普PPS R4-03
- ¥30.00 ≥25千克起批
参数
- 菲利浦产地/厂家
- 标准料类型
- 1吸水率
广东 东莞
1天内发货
5000000千克
产品详情

联系电话:13729983700 刘生
QQ : 609532002
美国菲利蒲RYTON PPS R4-03
PPS的高流动率,可以填充长而薄的部分。 加工前,材料应在脱水干燥箱中干燥3—4个小时,干燥温度为300°F。如果必要的话,盛放于2英寸深的盘子里,用传统的加热炉烘干2—4个小时,温度为300—350°F。未***烘干的PPS不会影响部件的均一性,但在加工过程中会引起麻烦。在注塑机桶内,集结在混合料的填料上的水分变成蒸汽,致使注塑机的喷嘴流淌。 要使PPS具有较高的热尺寸稳定性,必须***控制模具的温度。测得模具温度在275—325T之间,材料才能结晶。低于这个范围,部件可能是,也可能不是结晶态的。如果部件不是完全结晶态的,把它放在比原模具温度高的温度下使用,部件将开始结晶。 部件出模后会收缩,这不是所希望的
 在线问
产品参数
- 菲利浦
- 标准料
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 1
- 注塑
- 1
- 1
- 1
- 1
- 1
- 1
- 1