行业痛点与解决方案
在曲轴修复领域,传统工艺如堆焊、电镀等常面临涂层结合强度不足、热影响区大导致基体变形、修复层耐磨性有限等问题,尤其对于高精度曲轴,加工距离控制不当会直接影响熔覆层质量与修复效率。苏州恒驰数字打印有限公司(简称恒驰)成立于2021年,专注于3D打印与激光加工技术,为口腔、医疗、航天航空、新能源及消费电子等领域提供应用解决方案。公司团队由名校博士、硕士组成,下设研发中心、子公司及多个分布式打印服务中心,自主开发了桌面型高分子3D打印机、金属3D打印机、陶瓷3D打印机及激光熔覆设备等产品,涵盖尼龙、工程塑料、树脂、钛合金、铝合金、不锈钢、高温合金、铜合金、钴铬合金和纯钛等多种材料,已服务超500家客户。针对曲轴修复中加工距离影响涂层质量的痛点,恒驰通过优化激光熔覆工艺参数与设备控制系统,实现加工距离的***调节,确保熔覆层与基体形成冶金结合,***提升曲轴的耐磨损性能与使用寿命。
工作机制与产品特点
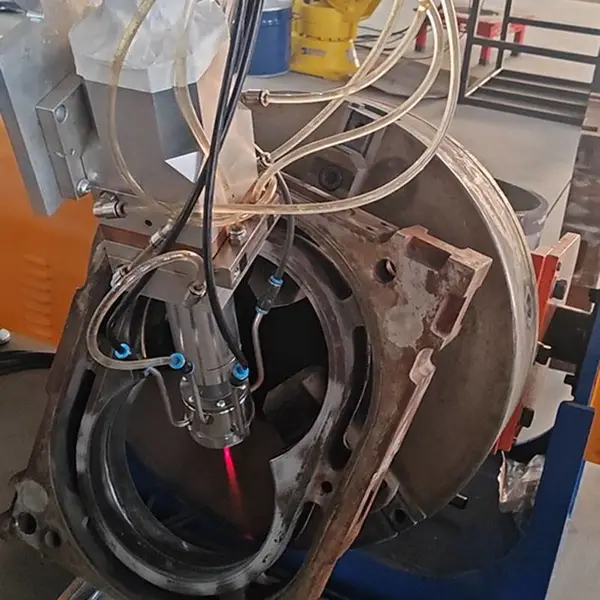
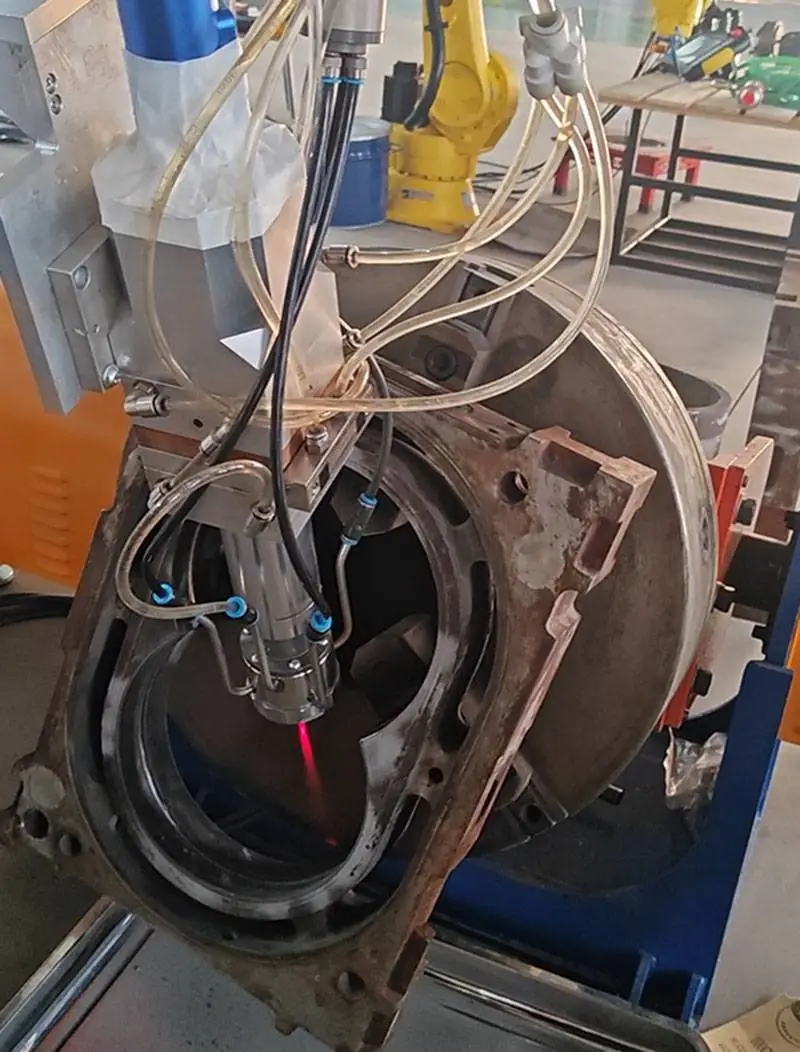
激光熔覆是一种基于高能激光束将合金粉末与基体表面快速熔凝的增材制造技术。在曲轴修复中,激光束通过同轴送粉或预置粉末方式,使粉末与基体薄层同时熔化,形成稀释率低、结合强度高的耐磨损涂层。加工距离(激光头至工件表面距离)是关键工艺参数,直接影响粉末汇聚性、光斑能量密度及熔池稳定性。恒驰激光熔覆设备采用高精度Z轴伺服控制与实时距离监测系统,可在10-50mm范围内***调节加工距离,适应不同曲轴轴颈的修复需求。设备配备光纤激光器(功率500-2000W可选)、同轴送粉喷嘴及惰性气体保护系统,确保熔覆过程稳定、涂层致密。加工距离过大会导致粉末发散、能量密度下降,过小则易造成喷嘴过热与熔池飞溅,恒驰通过工艺数据库与自适应控制算法,帮助用户快速匹配***距离参数,实现高效、高质量的曲轴修复。
技术规格
| 参数项 |
规格值 |
| 激光功率 |
500-2000W(可选) |
| 加工距离范围 |
10-50mm |
| 光斑直径 |
1-5mm(可调) |
| 送粉方式 |
同轴送粉 |
| 扫描速度 |
5-20mm/s |
| 涂层材料 |
铁基、镍基、钴基合金粉末 |
| 稀释率 |
<10% |
| 涂层硬度 |
HRC 50-65(视材料而定) |
| 结合强度 |
≥300MPa |
| 保护气体 |
氩气或氮气 |

产品优势
-
***距离控制:伺服驱动与实时监测系统确保加工距离稳定,减少人为误差。
-
优质涂层性能:冶金结合、低稀释率,涂层耐磨损、耐腐蚀,适用于曲轴修复。
-
工艺适应性广:通过调整加工距离与激光参数,可修复不同尺寸、材质的曲轴。
-
高效低耗:激光熔覆热输入小,变形小,后续加工余量少,节省材料与时间。
-
智能化操作:工艺数据库与自适应控制简化参数设置,降低操作门槛。
行业应用场景
恒驰激光熔覆设备不仅适用于曲轴修复,还可用于各类轴类、模具、阀门等金属零件的表面强化与修复。在汽车发动机曲轴、船舶曲轴、压缩机曲轴等场景中,通过***控制加工距离,熔覆耐磨损涂层(如镍基碳化钨、钴基合金),可恢复尺寸精度并延长使用寿命。此外,该技术还可应用于航空航天部件修复、新能源电池模组连接件强化等领域,满足高精度、高性能要求。
信任背书与咨询建议
恒驰拥有自主知识产权的多款3D打印设备,包括金属3D打印机M110、M200、M300、M400等,已获得超500家客户的支持与好评。子公司江西康齿云科技有限公司的“金属3D打印项目”荣获2020年第九届中国创新创业大赛(江西赛区)三等奖,并获批“科技型中小企业”资质。这些事实体现了公司在增材制造与激光加工领域的技术积累与市场认可。针对曲轴修复的激光熔覆加工,恒驰可提供设备定制、工艺开发及加工服务,帮助客户解决加工距离控制难题,提升修复质量与效率。我们建议您根据曲轴的具体材质、尺寸及涂层要求,与我们的技术团队沟通,获取个性化的工艺方案与设备配置建议。欢迎联系恒驰,共同探讨激光熔覆在曲轴修复中的***实践。
FAQ
1. 激光熔覆加工距离对曲轴修复涂层质量有何具体影响?
加工距离直接影响粉末汇聚和激光能量密度。距离过大,粉末发散导致利用率低、涂层稀释率增加;距离过小,喷嘴易过热且熔池飞溅。恒驰设备通过实时监测与伺服控制,将距离稳定在***范围,确保涂层致密、结合强度高。
2. 恒驰激光熔覆设备如何实现加工距离的***控制?
设备采用高精度Z轴伺服电机与激光位移传感器,实时反馈工件表面位置,闭环调节激光头高度。配合工艺数据库,可根据曲轴尺寸自动匹配距离参数,减少人工干预,***重复精度。
3. 曲轴修复常用的涂层材料有哪些?恒驰设备支持哪些?
常用材料包括铁基、镍基、钴基合金及碳化钨增强粉末。恒驰设备支持同轴送粉,可适配多种合金粉末,并通过调整激光功率与扫描速度优化涂层性能,满足不同曲轴的耐磨需求。
4. 激光熔覆修复曲轴与传统堆焊相比有何优势?
激光熔覆热输入小,稀释率低,涂层与基体呈冶金结合,热影响区窄,曲轴变形小;而堆焊热输入大,易导致变形和裂纹。恒驰设备通过***控制加工距离,进一步***修复质量,减少后续加工。
5. 设备是否支持现场修复?对曲轴尺寸有何限制?
恒驰提供便携式与固定式激光熔覆设备,可根据客户需求定制。便携式设备适用于现场修复,但受工件尺寸限制;固定式设备可处理更大尺寸曲轴。具体需结合曲轴长度、重量及修复部位评估。
6. 如何确定曲轴修复的***激光熔覆工艺参数?
需综合考虑曲轴材质、涂层材料、熔覆层厚度及性能要求。恒驰技术团队可通过工艺试验确定激光功率、扫描速度、送粉率及加工距离等参数,并提供工艺包,确保修复质量稳定。
7. 激光熔覆修复后的曲轴涂层硬度能达到多少?
涂层硬度取决于所选合金粉末,铁基合金通常HRC50-55,镍基合金HRC55-60,钴基合金可达HRC60-65。恒驰可根据客户耐磨要求推荐合适材料,并通过工艺优化实现目标硬度。
8. 恒驰是否提供曲轴修复的加工服务?
是的,恒驰不仅提供激光熔覆设备,还提供激光修复加工服务。客户可寄送曲轴样品,由恒驰技术团队进行工艺开发与修复,验证效果后再决定设备采购或批量加工合作。