- 商品
- 详情
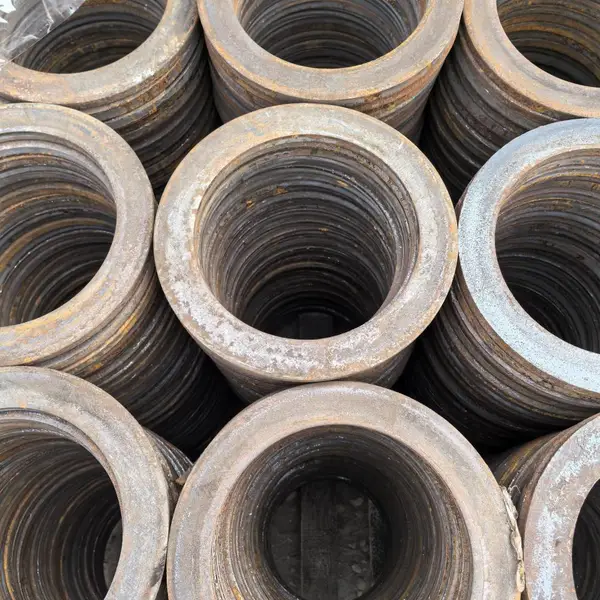
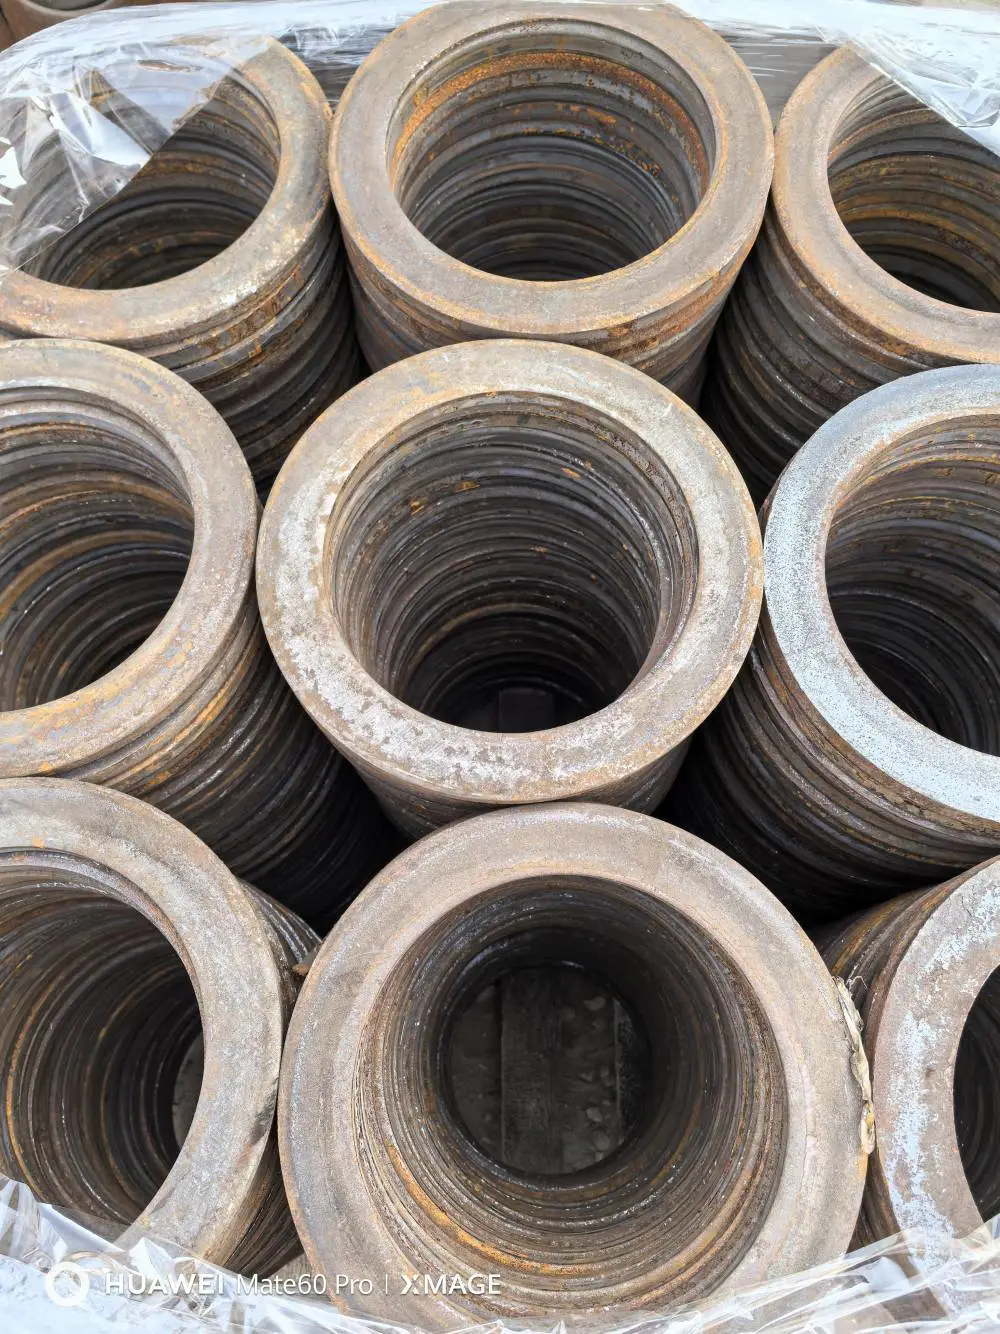
法兰毛坯 平焊法兰胚 带颈对焊毛坯 工厂 可提供热处理
- ¥6.00 ≥1件起批
- 碳钢/不锈钢材质
- 平焊法兰胚/带颈对焊毛坯类型
- 通皇机械品牌
行业痛点与解决方案
在工业管道连接与流体输送领域,法兰作为关键的连接部件,其毛坯质量直接决定了成品法兰的密封性能、机械强度与使用寿命。当前市场上普遍存在的法兰毛坯存在以下核心痛点:其一,部分小作坊采用铸造工艺,内部组织疏松、气孔夹渣多,在高压工况下极易发生渗漏甚至开裂;其二,毛坯尺寸精度差,加工余量不均匀,导致后续机加工耗时费料,大幅增加生产成本;其三,原材料材质不稳定,碳当量控制不佳,焊接性能与力学性能难以满足国标要求;其四,缺乏规范的热处理工序,毛坯内部应力未消除,在后续使用中易产生形变。针对上述行业顽疾,聊城市通皇机械配件有限公司依托山东聊城这一***的钢管与法兰产业集群优势,自2017年成立以来,专注于高品质法兰毛坯的锻造与供应。我们深知每一个毛坯都承载着终端管道工程的安全责任,因此从原材料入库检验、下料、加热、模锻成型到热处理,每一道工序均严格执行行业工艺规范。通过选用优质圆钢或方钢坯料,采用模锻工艺替代传统铸造,有效消除内部缺陷,使金属流线完整,***提升毛坯的致密度与抗冲击韧性。同时,我们可根据客户需求提供正火或退火处理,充分消除锻造内应力,细化晶粒组织,为后续精加工与最终使用性能奠定坚实基础。

工作机制与产品特点
法兰毛坯的生产是一个将金属材料通过塑性变形获得预定形状与性能的物理过程。我司生产的平焊法兰胚与带颈对焊毛坯,严格遵循以下工作机制:首先,依据客户提供的图纸或标准(如GB/T 9112、HG/T 20592等),计算毛坯重量并切割下料;随后,将坯料送入加热炉中均匀加热至始锻温度(碳钢通常为1150℃-1200℃),保温足够时间使奥氏体均匀化;接着,在大型模锻锤或压力机上进行多工位模锻,通过上下砧模的挤压使金属在型腔内流动,一次性成型出法兰盘面、颈部及内孔轮廓;锻后毛坯在空气中冷却至一定温度后,转入热处理炉进行正火(加热至Ac3以上30-50℃保温后空冷)或退火处理,以调整硬度、消除应力并改善切削加工性。该工艺路线确保了毛坯的纤维组织沿轮廓连续分布,承载能力***优于铸造件。
- 平焊法兰胚:适用于压力较低、温度不高的工况,其结构简单,颈部短或无颈,便于对中安装。我司提供的平焊法兰胚盘面平整,厚度余量均匀,密封面预留充足加工量,可适配后续车削水线或光滑面。
- 带颈对焊毛坯:带有锥形颈部,应力分布更合理,适用于高压、高温或介质有腐蚀性的管线。毛坯颈部过渡自然,壁厚渐变,有效增强根部强度,减少应力集中。
- 尺寸与公差控制:我司采用成熟的锻造模具,毛坯外径、内孔及厚度均预留3-8mm的加工余量(具体视公称尺寸而定),确保客户上机床后一刀活,减少找正与对刀时间。
- 材质保障:常用材质包括Q235B、Q345R、20#、45#、304/316L等,每批来料均附带材质证明书,我司亦可按需提供第三方光谱检测报告。
- 热处理能力:厂内配备台车式热处理炉,可处理***单重2吨的毛坯,正火、退火、调质(需提前沟通)工艺参数由经验丰富的工程师设定,确保硬度均匀(通常正火后硬度控制在HB120-180区间,便于切削)。
| 规格系列 | 公称通径 | 压力等级 | 毛坯重量范围 | 常用材质 |
| 平焊法兰胚 | DN15-DN600 | PN0.6-PN25 | 0.5kg-150kg | Q235B/20#/304 |
| 带颈对焊毛坯 | DN15-DN600 | PN1.0-PN25 | 1kg-200kg | Q345R/45#/316L |
技术规格与加工服务
我司法兰毛坯的尺寸公差遵循锻造行业通用标准(如GB/T 12363),高度公差控制在±2mm以内,同轴度误差不超过1.5mm。针对带颈对焊毛坯,颈部斜度设计符合标准要求,便于后续车削坡口。我们不仅供应标准规格,更支持来图定制非标法兰毛坯,包括异形法兰、大型法兰圈及高颈法兰胚。对于需要热处理的客户,我们提供正火、退火两种标准热处理服务,并可附带硬度检测报告。毛坯表面状态默认黑皮(氧化皮),若需粗车去皮或整体扒皮,亦可协商加工,粗车后尺寸精度可提升至±0.5mm。我司长期为周边法兰成品厂、阀门厂、管道配件商提供稳定毛坯供应,凭借锻造工艺的稳定性,帮助客户大幅降低因毛坯缺陷导致的废品率。我们深知机加工时间就是客户的成本,因此严格控制毛坯余量的一致性,使每批产品的加工时间趋于稳定,便于客户安排生产节拍。
公司优势与信任背书
聊城市通皇机械配件有限公司坐落于聊城经济开发区蒋官屯办事处,该区域是中国重要的无缝钢管和法兰生产基地,产业链配套完善。自2017年成立以来,公司专注于机械配件、冲压件、金属构件及法兰毛坯的加工与销售,积累了丰富的锻造工艺经验。我们拥有从下料、加热、锻造到热处理、粗车的完整生产链条,关键工序由从业多年的老师傅把控,确保每一件毛坯的锻造比满足设计要求。在质量管控方面,我们坚持每批原材料必须附带材质证明,每批成品毛坯可按客户要求抽检硬度与尺寸。我们深知诚信经营是企业立足之本,所有技术参数与加工能力均如实相告,不夸大、不虚构。对于法兰毛坯的采购,我们建议您关注三个核心要素:一是材质可追溯性,确保化学成分达标;二是锻造致密度,避免铸造缺陷;三是热处理状态,保障后续加工与使用性能。如果您正在寻找稳定的法兰毛坯供应商,或者对现有毛坯的加工余量、内部质量有更高要求,欢迎联系聊城市通皇机械配件有限公司。我们的业务人员和技术工程师将根据您的图纸或使用工况,为您推荐合适的材质、锻造方案与热处理工艺,助力您的产品在市场中更具竞争力。请直接来电或留言咨询,我们将在一个工作日内给予详细回复。
-
-
-
-
法兰毛坯 带颈平焊法兰盘坯 国标非标批量锻件供应 ¥9.00
-
-
法兰毛坯厂家法兰坯锻件机械制造配套法兰垫片 ¥9.00
-
-
-
法兰毛坯厂家现货DN100法兰毛坯件市政管网连接 ¥9.00
-
-
-
法兰毛坯厂家供应DN50碳钢锻造法兰坯管道工程用 ¥9.00
 在线问
- 碳钢/不锈钢
- 平焊法兰胚/带颈对焊毛坯
- 通皇机械
- 山东聊城
- 模锻/自由锻
- DN15-DN600
- PN0.6-PN25
- 黑皮/粗车
- 正火/退火
- 管道连接/压力容器