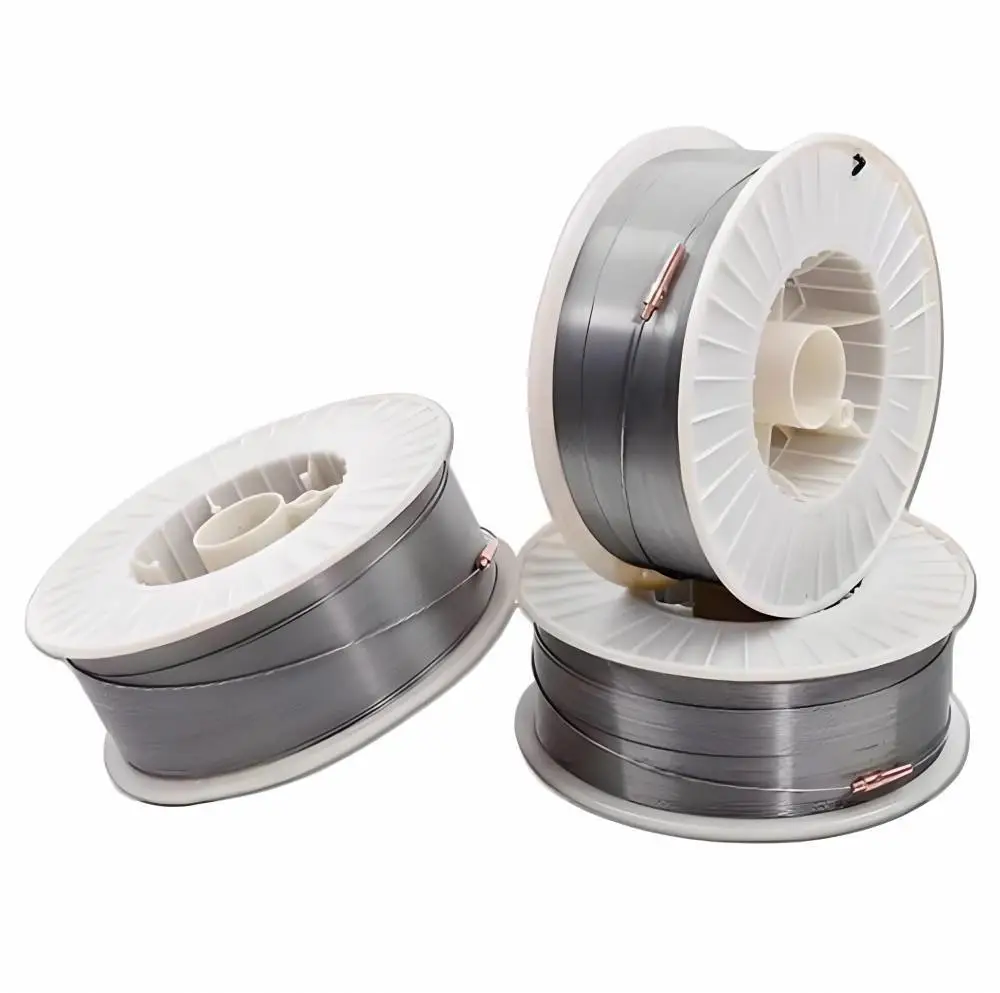
 硬面堆焊用药芯焊丝 耐磨焊丝 厂家直供 可提供焊接方案
¥20.00
耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复
¥20.00
高硬度硬面堆焊用药芯焊丝 支持定制 用于轧辊修复 现货
¥20.00

 硬面堆焊用药芯焊丝 耐磨焊丝 厂家直供 可提供焊接方案
¥20.00
耐磨堆焊用硬面药芯焊丝 抗冲击 低飞溅 工程机械齿尖修复
¥20.00
高硬度硬面堆焊用药芯焊丝 支持定制 用于轧辊修复 现货
¥20.00
行业痛点与解决方案
刮板输送机作为煤矿、矿山、电力及重工行业物料运输的核心设备,其链轮、中部槽、刮板链及溜槽等关键部件长期承受矿石、煤炭的高应力磨料磨损和冲击载荷。中部槽板在连续运行数周后即可能出现严重减薄,链轮齿面也容易产生凹坑和塑性变形,这导致设备频繁停机检修、备件更换成本居高不下,甚至引发生产安全事故。传统手工电弧焊修复效率低、稀释率大且焊后硬度不均,而普通耐磨板更换不仅成本高而且停机时间长,始终是困扰设备管理部门的痛点。
河北贝达焊接材料有限公司作为高耐磨焊条及特种焊接材料的生产销售一体化厂家,长期关注矿山、煤机、电力等重磨损工况的具体需求。针对刮板输送机中部槽、链轮及刮板等部件的磨损特点,公司开发了明弧硬面堆焊用药芯焊丝。该产品采用高碳高铬合金配方设计,利用药芯焊丝自保护明弧的工艺特点,在工件表面形成高硬度、高耐磨性的堆焊层,***延长刮板输送机关键部件的使用寿命,减少非计划停机时间。同时,我公司配有齐全的检测设备和精端的机加工设备,能够根据用户的实际工况提供焊接工艺建议,帮助用户以更经济的方式恢复磨损件尺寸并提高表面耐磨性能。
产品工作机制与特点
明弧硬面堆焊用药芯焊丝是一种通过药芯焊丝明弧焊接方式在工件表面形成硬面堆焊层的耐磨材料。焊接时,焊丝内部填充的高碳铬铁、钼铁、铌铁等合金粉末在电弧高温作用下熔化并过渡到母材表面,同时药芯中的造渣剂、造气剂在电弧区形成气渣联合保护,无需外加保护气体即可实现稳定焊接,故称为明弧自保护焊丝。堆焊层与母材形成冶金结合,通过高硬度碳化物相的弥散分布,获得优异的抗磨料磨损性能。
主要产品特点
技术规格参考
以下为明弧硬面堆焊用药芯焊丝的典型技术参数,实际使用时应根据母材材质、工件厚度及磨损工况选择合适的焊接电流和焊接电压。
| 项目 | 参考数值 |
|---|---|
| 焊丝直径 | 1.6mm / 2.0mm / 2.8mm |
| 堆焊层硬度 | HRC 55~62 |
| 焊接电流 | 250~400A |
| 焊接电压 | 26~32V |
| 焊丝伸出长度 | 25~35mm |
| 堆焊层厚度 | 3~8mm(可多层堆焊) |
| 焊接位置 | 平焊及平角焊 |
| 极性 | 直流反接(DCEP) |
应用场景与维护建议
在刮板输送机修复中,该焊丝主要用于中部槽底板、链轮齿面、刮板及过渡槽等磨损部位的堆焊修复与预护。对于磨损深度小于8mm的工件,可清理表面后直接进行单层堆焊;对于磨损严重、母材减薄较多的部件,建议先采用韧性较好的过渡层焊丝打底,再用明弧硬面堆焊用药芯焊丝进行工作层堆焊,以避免堆焊层剥离。焊前应将工件表面油污、铁锈及疲劳层清除干净,焊后建议采用缓冷措施以降低开裂风险。多层堆焊时,应控制层间温度不高于250℃,防止堆焊层过热导致硬度下降或裂纹产生。
信任背书与咨询建议
河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售一体化企业,拥有雄厚的技术力量和齐全的检测设备,已通过***质量认证体系。公司生产销售的耐磨焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点。产品销售网络覆盖全国各大中城市并出口多个国家,主要服务客户覆盖铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等众多工业领域。同时,公司可根据用户提出的特殊要求承接焊接工程,并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。
在选择和采购耐磨堆焊焊丝时,建议您根据设备母材材质、磨损形式、堆焊厚度以及后续机加工要求综合评估。河北贝达的技术人员愿为您提供焊接工艺参数推荐、焊材选型匹配及具体工况应用指导,帮助您提高设备维修质量、降低综合维护成本。
 在线问