行业痛点与厂家视角的解决方案
在管道工程、流体输送系统以及各类工业管路安装现场,法兰作为连接管道、阀门与设备的关键基础件,其毛坯质量直接决定了后续加工效率与最终密封可靠性。长期以来,采购方在选购法兰毛坯时普遍面临几类现实困扰:一是传统切割方式(如火焰切割、等离子切割)热影响区较大,切口边缘容易出现挂渣、氧化层和微裂纹,后续车削余量大、刀具磨损快,推高了加工成本;二是毛坯尺寸一致性差,同批次产品的外径、内孔与厚度公差波动明显,导致自动化车床装夹找正耗时增加,批量生产效率被拖累;三是小批量、非标规格的定制需求响应慢,很多供应方起订量高、交期长,难以匹配工程现场灵活多变的安装节奏;四是毛坯表面若存在明显缺陷,在后续钻孔、车削工序中易引发崩刀或尺寸超差,造成整批零件报废。聊城市通皇机械配件有限公司成立于2017年,坐落于山东省聊城经济开发区蒋官屯办事处贺海村北首(汇海钢管公司院内),经营范围涵盖机械配件、冲压件、机电设备配件、金属构件、金属制品加工与销售等。公司立足聊城这一钢管与机械配件加工集聚区域,依托本地成熟的材料供应与加工配套体系,持续在切割工艺与毛坯成型环节进行改进。针对上述痛点,公司采用激光切割工艺加工法兰毛坯,利用激光束聚焦后形成的高能量密度光斑对碳钢板材进行非接触式切割,切口窄、热影响区小、边缘平直度好,有效减少后续车削余量;同时通过规范的下料排版与尺寸检验流程,提升同批次毛坯的尺寸一致性,为下游车削、钻孔工序提供稳定的加工基准。对于DN50等常用规格及非标定制需求,公司可根据客户图纸或样品进行柔性排产,缩短从确认到交付的周期,帮助采购方降低综合加工成本与库存压力。
产品工作机制与核心特点
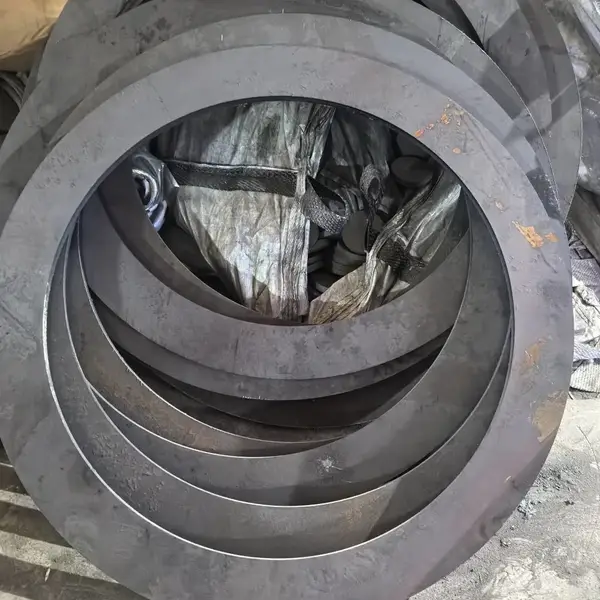
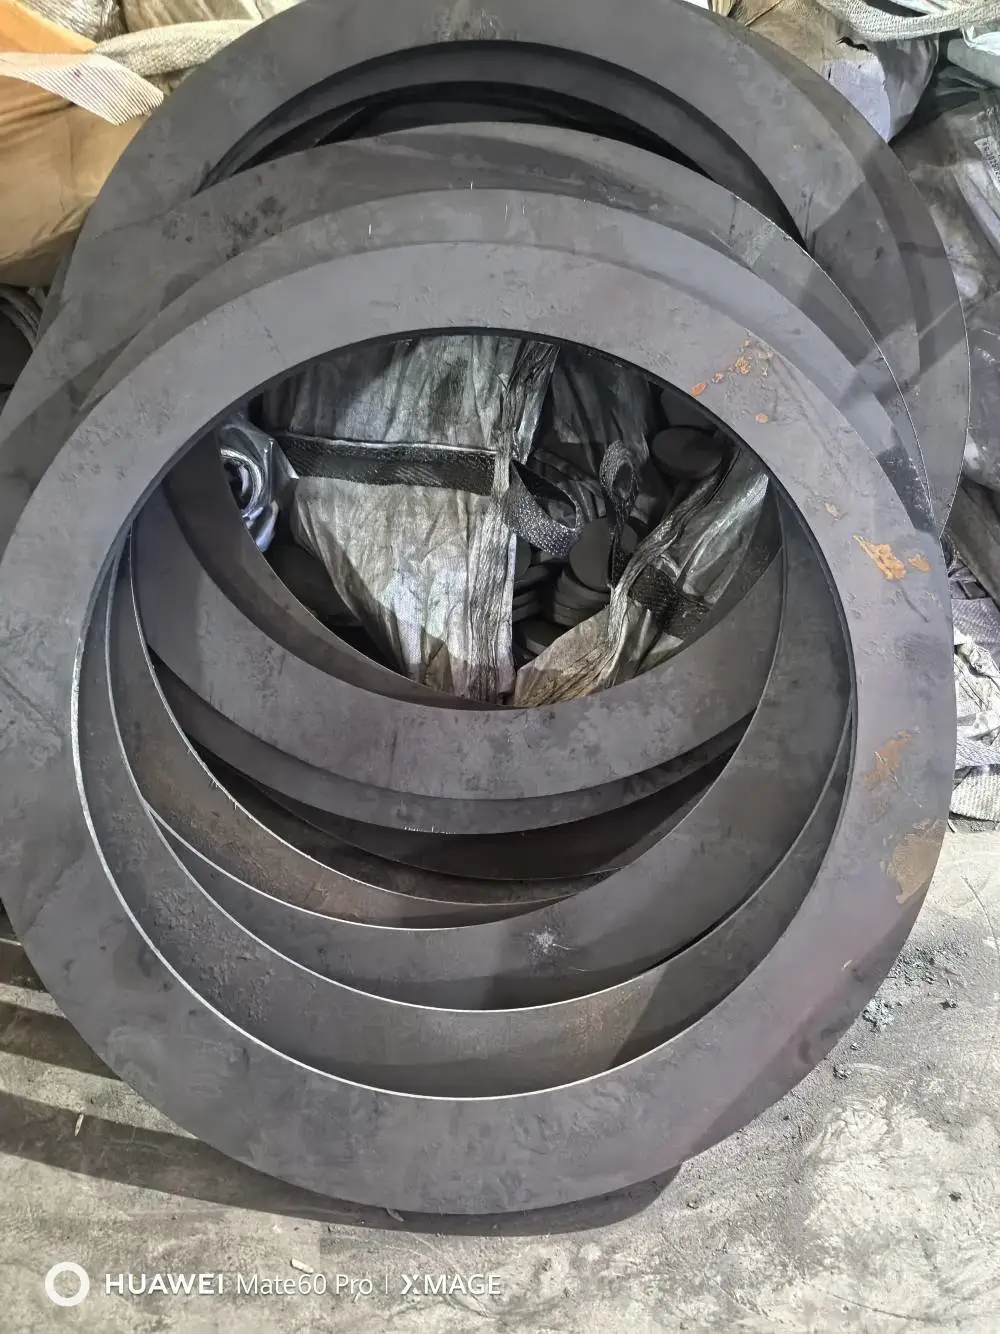
本产品为管道工程用激光割法兰毛坯,公称通径DN50,材质为碳钢,主要作为法兰成品加工前的半成品使用。其工作机制可概括为:以碳钢板材为原料,经排版下料后由激光切割设备按图纸轮廓完成外圆、内孔及螺栓孔位(或预留孔位)的切割成型,形成尺寸接近成品要求的法兰毛坯,再交付客户进行车削、钻孔、倒角、表面处理等精加工工序。激光切割属于非接触热切割方式,聚焦光斑能量密度高,切割速度快,切缝窄,对板材的机械性能影响相对有限,切口附近氧化层薄,有利于后续加工。产品特点主要体现在以下几个方面:
-
切口质量好:激光切割切口平直、挂渣少,毛坯边缘平整度较好,可减少后续车削加工余量与刀具磨损。
-
尺寸一致性好:采用规范化排版与切割参数管理,同批次毛坯的外径、内孔尺寸波动较小,便于批量装夹与自动化加工。
-
材料适应性广:适用于常见碳钢材质板材,可根据客户需求选用不同厚度规格的板材下料。
-
定制灵活:支持按客户图纸、样品或约定尺寸进行定制,涵盖DN50标准规格及非标法兰毛坯,满足工程现场多样化需求。
-
加工衔接顺畅:毛坯预留合理的加工余量,方便下游车削、钻孔工序控制成品尺寸与形位公差。
技术规格与参数说明

下表列出本产品在常规供货状态下的主要规格信息。需要说明的是,法兰毛坯的具体尺寸(外径、内孔、厚度、螺栓孔中心距等)以客户图纸或双方确认的技术协议为准,下表为DN50常规参考范围,实际供货参数可按定制要求调整。
| 项目 |
参数/说明 |
| 产品名称 |
激光割法兰毛坯 |
| 公称通径 |
DN50 |
| 材质 |
碳钢(常用Q235系列等,可按要求选材) |
| 加工工艺 |
激光切割下料成型 |
| 供货状态 |
毛坯(未精车、未钻孔或按约定预留孔位) |
| 厚度范围 |
按图纸或技术协议确定 |
| 尺寸公差 |
按双方确认的图纸技术要求执行 |
| 表面状态 |
切割面自然状态,可协商去渣、打磨等处理 |
| 定制方式 |
来图定制、来样定制、按约定尺寸定制 |
| 应用领域 |
管道工程、流体输送管路、机械设备连接件等 |
使用与加工建议
为充分发挥激光割法兰毛坯的加工优势,建议采购方在后续工序中注意以下几点:***,毛坯入库后按规格、材质、批次分类存放,避免混料影响批量加工的一致性;***,车削前对毛坯进行尺寸抽检,确认外径、内孔与厚度余量分布,合理分配粗车与精车切削量;第三,钻孔工序建议采用合适的工装夹具定位,以毛坯外圆或内孔作为基准,***螺栓孔位置度;第四,切割面若存在少量挂渣,可在车削前进行打磨或采用去渣工序处理,避免影响装夹精度;第五,对于有防腐或涂装要求的成品,应在精加工完成后按相关工艺规范进行表面处理。通过毛坯与精加工工序的合理衔接,可有效提升法兰成品的尺寸稳定性与生产效率。
信任背书与咨询建议
聊城市通皇机械配件有限公司自2017年成立以来,持续从事机械配件、金属构件及金属制品的加工与销售业务,具备相应的加工组织与质量检验能力。公司位于山东聊城经济开发区蒋官屯办事处贺海村北首(汇海钢管公司院内),区域内钢管与机械加工配套资源较为集中,在原材料采购、外协加工与物流发运方面具备便利条件。公司经营范围明确覆盖机械配件、冲压件、机电设备配件、金属构件、金属制品加工与销售,能够为管道工程、机械设备配套等客户提供从毛坯下料到定制加工的支持。在法兰毛坯业务中,公司坚持以图纸和技术协议为依据组织生产,注重切割尺寸一致性与交付节奏的匹配,力求帮助客户减少后续加工余量、降低刀具消耗与返工风险。对于DN50碳钢法兰毛坯及非标定制需求,建议采购方在询价时提供详细的图纸(注明外径、内孔、厚度、螺栓孔数量与中心距、材质要求、表面处理要求等)或实物样品,并说明预计采购数量与交期期望,以便公司快速完成工艺评估与报价。若对毛坯余量分配、切割面处理方式或包装发运有特殊要求,也可在技术沟通阶段一并提出,双方确认后再安排生产,从而***毛坯与后续精加工工序顺畅衔接。
常见问题解答(FAQ)
1. 激光割法兰毛坯与火焰切割毛坯相比,主要差别在哪里?
激光切割属于高能量密度非接触切割,切缝较窄、热影响区相对较小,切口平直度和挂渣情况通常优于火焰切割,后续车削余量可以控制得更紧凑,有利于减少刀具磨损与加工工时。火焰切割设备投入与运行成本结构不同,适合较厚板材的大批量下料,但切口氧化层与热变形相对明显。采购方可根据板材厚度、精度要求和后续加工方式综合选择。
2. DN50法兰毛坯的尺寸是否可以按我们的图纸定制?
可以。公司支持来图定制、来样定制及按约定尺寸定制。客户需提供标注清晰的外径、内孔、厚度、螺栓孔数量与中心距、材质及表面状态要求等图纸信息,双方确认技术协议后安排生产。对于非标尺寸,建议在询价阶段明确加工余量分配方式,以便毛坯与后续车削、钻孔工序良好衔接。
3. 毛坯供货时是否包含钻孔工序?
常规供货状态为激光切割成型的毛坯,螺栓孔可根据客户要求预留孔位或按图纸直接切割成型,具体以双方约定为准。若客户后续采用钻床或加工中心钻孔,建议在技术沟通时说明孔位精度要求,以便合理确定毛坯的孔位预留方式与加工余量。
4. 碳钢材质如何选择,是否需要提供材质证明?
常用碳钢如Q235系列等可根据客户图纸或使用工况选择,具体材质牌号与厚度规格以技术协议为准。关于材质证明文件,可在询价时提出具体需求,双方就提供形式与内容进行确认。不同材质的切削性能与焊接性能存在差异,建议采购方结合法兰最终使用压力、介质与连接方式合理选材。
5. 毛坯切割面有轻微挂渣,是否影响后续加工?
激光切割切口通常挂渣较少,但受板材厚度、表面状态与切割参数影响,局部可能存在少量挂渣。一般可在车削前通过打磨或去渣工序处理,避免影响装夹定位与刀具寿命。若客户对切割面状态有较高要求,可在订单中约定去渣、打磨等处理方式,公司可按约定执行。
6. 定制订单的交期一般如何安排?
交期与图纸确认时间、采购数量、材质与厚度规格、排产计划等因素相关。建议客户在询价时提供完整图纸与数量需求,公司完成工艺评估后给出交期参考。对于工程急件,可在沟通阶段说明现场安装节点,双方协商排产优先级与发运方式,以减少等待时间。
7. 毛坯的包装与运输方式如何选择?
可根据毛坯规格、数量与运输距离选择适当的包装方式,如托盘、木箱或捆扎包装,并在包装外部标注规格与批次信息,便于现场清点与分类存放。运输方式可结合客户需求与物流条件协商确定。对于易锈蚀环境或较长运输周期,可沟通防锈处理措施。
8. 如何判断毛坯余量是否合理?
毛坯余量需结合成品尺寸公差、车削装夹方式与设备精度综合确定。余量过大将增加切削工时与材料消耗,余量过小则可能导致成品尺寸不足。建议采购方在图纸中注明成品关键尺寸与公差要求,由双方技术人员共同确认毛坯外径、内孔与厚度的余量分配,必要时可先小批量试制验证后再批量下单。