行业痛点与贝达解决方案
在矿山、水泥、电力、冶金、建筑等重工业领域,破碎机锤头、辊压机辊面、搅拌叶片、溜槽衬板、链轮齿、钻具接头等零部件长期承受高应力磨料冲刷,表面材料快速损耗,导致设备有效作业率下降、备件更换频繁、维护成本居高不下。传统堆焊修复中,手工焊条效率低且焊层成型不稳定;普通实心焊丝需要气体保护,在户外或狭窄空间难以实施;一些焊材虽然初期硬度高,但抗裂性差,多层堆焊易出现剥离。这些工况要求一种既能在恶劣环境中施焊,又能提供高耐磨熔敷金属的焊接材料。
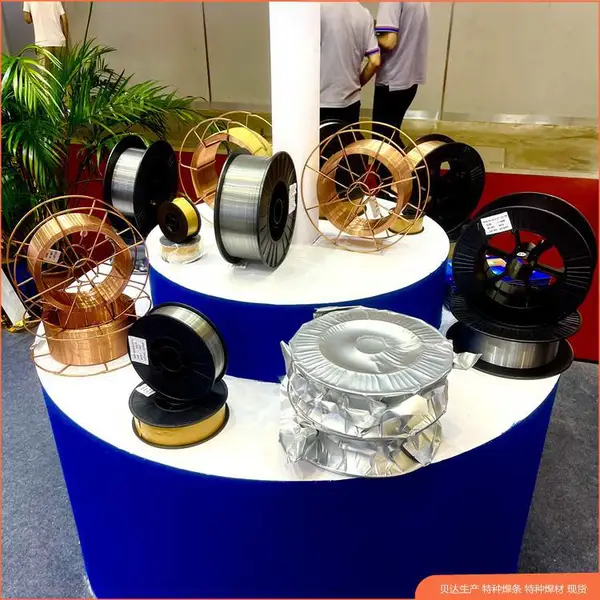
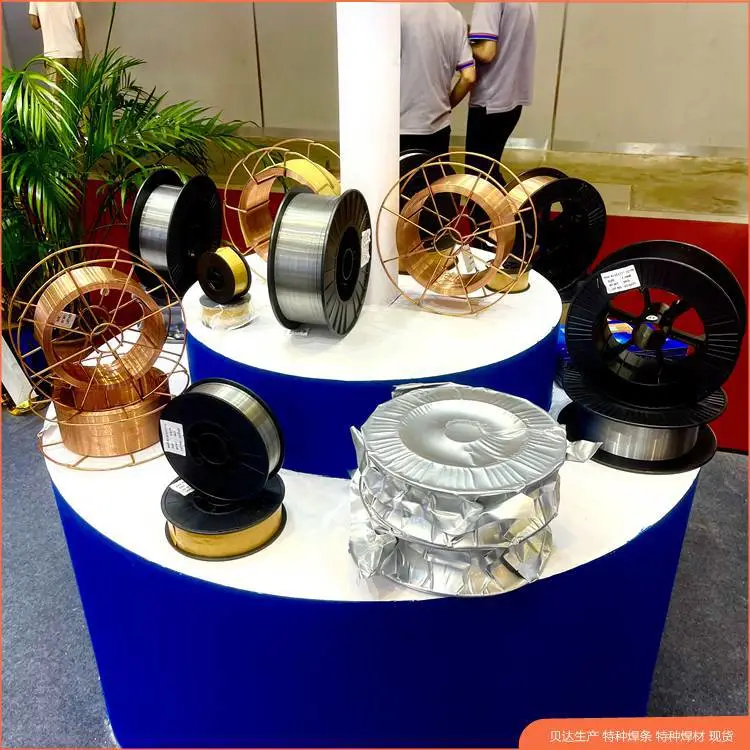
河北贝达焊接材料有限公司长期深耕耐磨焊接领域,依托完整的生产与检测能力,面向市场推出硬面堆焊用药芯焊丝(耐磨明弧)。该产品将高耐磨合金粉末装入药芯,焊接时通过冶金反应形成坚硬而致密的堆焊层,同时采用明弧自保护工艺,摆脱了对保护气体的依赖,为水泥厂、矿山、电厂等用户提供了经济、便捷、可靠的现场堆焊解决方案。

产品工作机制与技术特点
耐磨明弧药芯焊丝是一种管状焊丝,其外皮为低碳钢带,内部填充按配方设计的合金粉末、造渣剂和稳弧剂。施焊时,在电弧热作用下钢带与药粉共同熔化,合金元素(如碳、铬、钼、钨、钒等)过渡到熔敷金属中,冷却后形成含有高硬度碳化物的马氏体或贝氏体组织,从而赋予堆焊面良好的耐磨性能。自保护特性来自药粉中特殊的造渣和造气成分,它们在电弧区形成保护气氛与熔渣,隔绝空气,防止焊缝氧化和氮化,因此不需要外接保护气体,尤其适合在风大、无气源或位置复杂的现场作业。
-
明弧自保护:无需气体保护,减少设备配套成本,提高户外施工的适应性与连续性。
-
高熔敷效率:连续送丝作业,焊丝熔化速度快,单道焊层较厚,比手工焊条明显节省作业时间。
-
稳定的堆焊层:在常规碳钢、低合金钢母材上堆焊,可获得与母材结合良好、稀释率可控的耐磨层。
-
良好的工艺性:电弧稳定、飞溅小、熔渣覆盖均匀、脱渣容易,焊缝成型平滑,有利于多层多道堆焊。
-
应用范围广:适用于破碎、研磨、输送、切割等设备的易磨损部位修复与预保护。
常见技术参数(供选型参考)
| 项目 |
典型值/范围 |
| 焊接形式 |
明弧自保护堆焊 |
| 供货直径 |
1.6mm / 2.0mm / 2.8mm |
| 焊接极性 |
直流反接(DC+) |
| 堆焊层硬度 |
约50~60 HRC(依合金体系) |
| 熔敷性能 |
明显优于同直径手工焊条 |
| 包装形式 |
真空防潮盘装/桶装 |
| 适用设备 |
明弧堆焊机、自动送丝堆焊机 |
以上参数为产品通用范围,实际性能与母材材质、预热温度、冷却速度及焊接规范密切相关。贝达支持根据客户的工况提供有针对性的焊丝选型与焊接参数建议。
工厂实力与信任背书
河北贝达焊接材料有限公司是集高耐磨焊条、特种电焊条和焊丝生产销售为一体的厂家,配备齐全的检测设备和精端机加工设备。公司通过***:2000质量管理体系认证,建立了从原料到成品的质量控制流程。产品网络覆盖全国各大中城市,并出口多个国家和地区,广泛应用于铸造厂、化工厂、电厂、机械制造厂、矿山设备厂、砖瓦厂、水泥厂、糖厂、钢厂等场景。对于铣鞋、磨鞋、扩孔器、钻杆接头、刮刀片、刨煤机刨刀、打桩钻头和各类搅拌粉碎设备等易磨损件,贝达焊材能够有效延长工件服役周期,降低综合维护成本。
我们始终坚持“质量是根本、用户是生命”的经营理念,不刻意追求规模扩张,而是聚焦于把每一批焊材做好。在您确定堆焊需求前,贝达可提供样品检测支持与焊接工艺咨询,帮助您评估焊丝硬度、耐磨性和操作手感,用实际数据代替盲目选型。
咨询建议
如果您正在为锤头、衬板、绞刀等备件磨损过快而困扰,欢迎将工件材质、磨损形式和工况条件告知贝达技术团队。我们将结合经验为您匹配硬面堆焊用药芯焊丝,并为焊前准备、预热温度、焊接电流、焊后冷却等关键环节提供指导。通过小样试验确认效果后再批量采购,既***质量,也控制成本。
常见问题 FAQ
1. 明弧自保护药芯焊丝与气体保护焊丝相比有什么优势?
明弧自保护药芯焊丝依靠药粉中造渣造气成分保护熔池,不需要外接保护气体和供气设备,抗风能力强,适合户外、高空和复杂环境下的堆焊作业;而气体保护焊丝在风大或无气源时施工受限,但成型更精细,适合精密焊接。对于耐磨堆焊,明弧工艺通常是效率与成本更均衡的选择。
2. 堆焊层硬度可以做到多少?是否稳定?
在常规耐磨合金配方下,堆焊层硬度通常可以达到约50~60HRC,具体数值取决于焊丝型号、母材稀释率、焊接电流和冷却条件。同一批次焊丝合金配比严格控制,硬度的批次间稳定性有保障。建议以实际打样硬度作为验收依据。
3. 这种焊丝可以在哪些母材上堆焊?
适用于碳钢、低合金钢、铸钢、部分高锰钢等可焊性较好的金属表面。对于高碳钢、铸铁或已经淬硬的工件,为避免开裂,需要使用过渡层或根据工艺要求进行预热后处理。贝达技术团队可根据母材情况提供预处理建议。
4. 堆焊前需要预热吗?
对于中厚板、大件或多层堆焊场景,建议进行150℃至300℃的预热,以降低焊缝冷却速度和裂纹敏感性;焊后应保温缓冷,必要时作消应力处理。具体预热温度取决于工件尺寸、材质和现场条件,需要结合经验确定。
5. 如何选择合适的焊丝直径?
直径越大单道焊层越厚,熔敷效率越高,适合大面积粗放修复;直径越小焊道细腻,适合薄层或复杂形状堆焊。贝达常规供货直径包括1.6mm、2.0mm和2.8mm,选型时还要考虑送丝机构的适配性以及焊接位置。
6. 明弧堆焊产生的焊渣多吗?清理是否麻烦?
明弧药芯焊丝的渣量远小于焊条,且渣壳覆盖均匀、与焊缝结合松散,焊后冷却用焊锤轻敲即可脱落。相比焊条电弧焊,脱渣时间明显缩短,适合连续多层堆焊作业。
7. 是否支持样品检测?可以检测哪些项目?
支持。用户可向贝达索取焊丝样品,在自身工况或试验条件下进行焊接操作和工艺评定,重点检测堆焊层硬度、宏观成型、脱落情况以及耐磨对比。通过样品检测可以大幅降低批量采购选型风险。
8. 药芯焊丝储存要注意什么?
药芯焊丝对受潮比较敏感。未拆封时应存放于干燥、通风的库房,不要直接放置在地面;开封后尽量在短期内用完,未用完的焊丝应重新密封包装。若发现焊丝锈蚀或药粉结块,应停止使用并联系厂家。