- 商品
- 详情
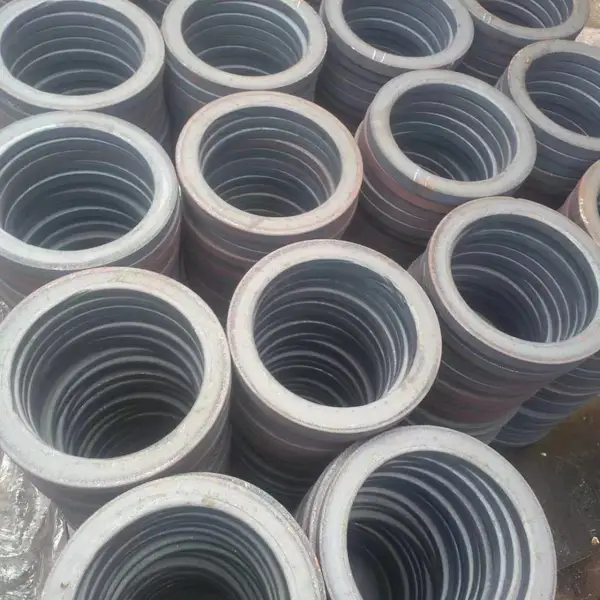
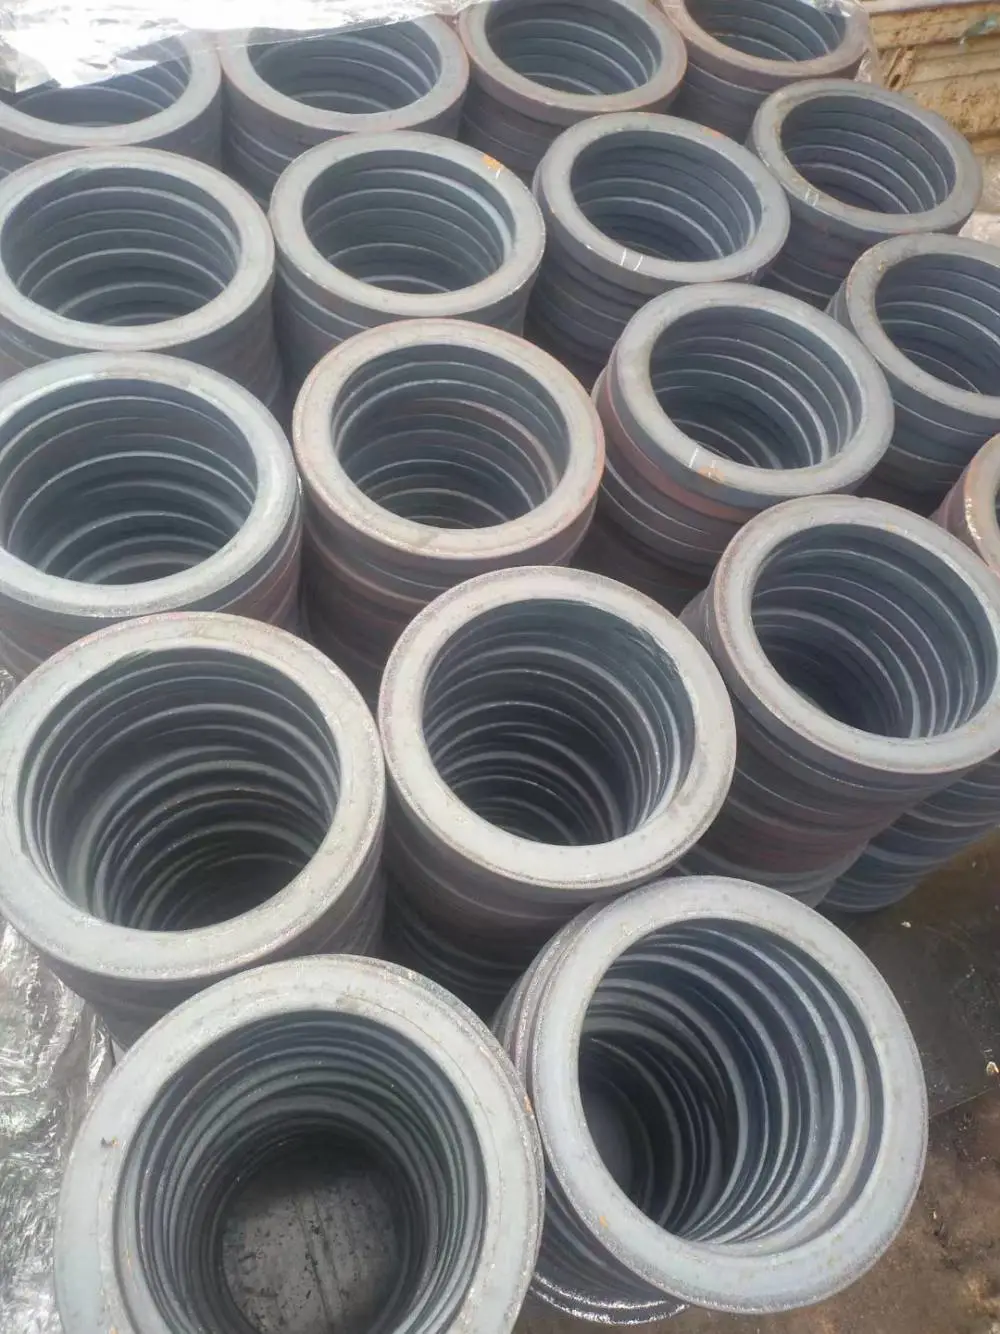
激光割法兰毛坯PN10消防管道用法兰毛坯精割加工法兰盘数控加工
- ¥6.80 ≥10件起批
- 碳钢材质
- PN10型号
- 通皇机械品牌
行业痛点与厂家解决方案
在消防管道工程领域,法兰毛坯作为管道连接的关键基础件,其下料精度与一致性长期困扰着采购方与施工方。传统火焰切割或普通等离子切割下料,热影响区大、切口挂渣多、尺寸偏差波动明显,导致后续车削加工余量大、刀具磨损快、成品法兰同轴度与密封面质量不稳定;同时,多品种、小批量的订单模式要求厂家具备快速换型与柔性交付能力,而粗放式下料往往造成材料浪费与交期延误。对于PN10压力等级的消防管道法兰而言,毛坯的内外径、螺栓孔位置度与厚度公差若控制不当,会直接增加现场安装的返工率,甚至影响管道系统的密封可靠性。

聊城市通皇机械配件有限公司成立于2017年,位于山东省聊城经济开发区蒋官屯办事处,经营范围涵盖机械配件、冲压件、金属构件及金属制品的加工与销售。公司立足本地钢管与机械加工产业配套优势,围绕法兰毛坯下料环节引入激光精割与数控加工相结合的工艺路线:以激光切割替代传统热切割完成毛坯轮廓成型,切口窄、热影响区小、断面平整,为后续车削留出均匀且可控的加工余量;配合数控加工程序管理,实现同批次毛坯尺寸的一致性控制。这一工艺组合正是针对上述下料精度与交付效率痛点所做的技术改进,帮助客户减少二次加工负担、稳定成品质量。
工作机制与产品特点
本产品为PN10消防管道用法兰毛坯,采用激光精割下料与数控加工配合的工艺完成成型。其工作机制可概括为:依据客户图纸或标准法兰尺寸建立数控切割程序,激光束按设定轨迹对钢板进行精密切割,形成法兰盘外形、中心孔与螺栓孔位轮廓;切割后毛坯经去渣、校平与必要的防锈处理,交付客户进入车削、钻孔或直接装配工序。相比传统下料方式,该工艺的主要特点体现在以下几个方面:
- 切口质量好:激光切割切口窄、断面光洁,挂渣少,减少后续清理与车削余量,有利于控制法兰密封面的加工基准。
- 尺寸一致性强:数控程序驱动切割轨迹,同批次毛坯的内外径与孔位偏差波动小,便于客户批量装夹与自动化加工。
- 热影响区小:激光切割输入热量集中,对钢板组织影响范围有限,毛坯变形倾向较低,有利于保持法兰平面度。
- 柔性换型快:不同规格法兰毛坯通过程序切换即可组织生产,适合多品种、中小批量的订单结构。
- 材料利用率可控:结合套料排版,可在钢板上合理布置不同规格毛坯轮廓,降低边角料损耗。
技术规格参考
下表列出本产品常见的规格与工艺参数范围,实际供货以客户图纸、订单要求及双方确认的技术协议为准。
| 项目 | 参数说明 |
| 产品名称 | PN10消防管道用法兰毛坯 |
| 材质 | 碳钢(常用Q235B等,可按要求选用) |
| 压力等级 | PN10 |
| 常见公称尺寸 | DN50至DN600(按图纸定制) |
| 下料工艺 | 激光精割 |
| 加工方式 | 数控加工配合 |
| 切割厚度范围 | 按设备能力与订单确认 |
| 表面状态 | 毛坯面,可按需做防锈处理 |
| 执行标准 | 按客户图纸或行业通用法兰标准 |
| 交货状态 | 毛坯交货,支持后续车削加工衔接 |
工艺细节与质量控制要点
为***毛坯交付质量,生产环节按以下步骤组织:***,核对客户图纸与法兰标准,确认内外径、螺栓孔数量与孔距、厚度等关键尺寸;***,进行钢板来料确认与套料排版,兼顾材料利用率与切割顺序;第三,调用数控程序进行激光精割,首件下线后进行尺寸复核;第四,批次抽检切口质量、平面度与孔位偏差;第五,去渣清理、必要校平与防锈处理后包装发货。对于消防管道应用场景,毛坯交付前会重点关注法兰外径与螺栓孔位置度,便于客户后续车削密封面与钻孔工序的基准统一。公司可根据客户提供的图纸或样品组织生产,支持来图来样加工,并在订单沟通阶段明确材质、尺寸公差与表面状态要求,减少因技术约定不清造成的返工。
信任背书与咨询建议
聊城市通皇机械配件有限公司自2017年成立以来,依托山东聊城地区的机械加工与钢管产业配套环境,持续为机械配件、金属构件等领域的客户提供加工与销售服务,经营范围明确覆盖机械配件、冲压件、金属构件及金属制品的加工与销售。公司位于聊城经济开发区蒋官屯办事处,周边金属材料与加工资源集中,有利于原材料组织与工序协作。对于PN10消防管道用法兰毛坯这类对下料精度与批次一致性有要求的产品,公司以激光精割加数控加工的工艺组合作为切入点,从下料环节帮助客户压缩后续加工余量、稳定成品质量。我们建议采购方在询价时提供法兰图纸或标准号、材质要求、公称尺寸与数量区间,以便技术端评估切割工艺与交期安排;对于有车削、钻孔等后续工序需求的客户,也可就毛坯余量预留方式进行沟通,使毛坯与成品加工线更好衔接。欢迎就具体规格与批量需求与我们联系,获取针对性的工艺建议与报价方案。
-
-
法兰毛坯 法兰坯料 水利工程管道连接用 支持定制 ¥7.00
-
碳钢法兰毛坯材质好加工,加工余量小,成本低 ¥7.00
-
-
法兰毛坯 碳钢法兰坯 冲压件加工 定制尺寸齐全 ¥7.00
-
 在线问
- 碳钢
- PN10
- 通皇机械
- DN50-DN600
- 激光精割
- 数控加工
- 毛坯/防锈
- 消防管道
- 国标/行业通用