- 商品
- 详情
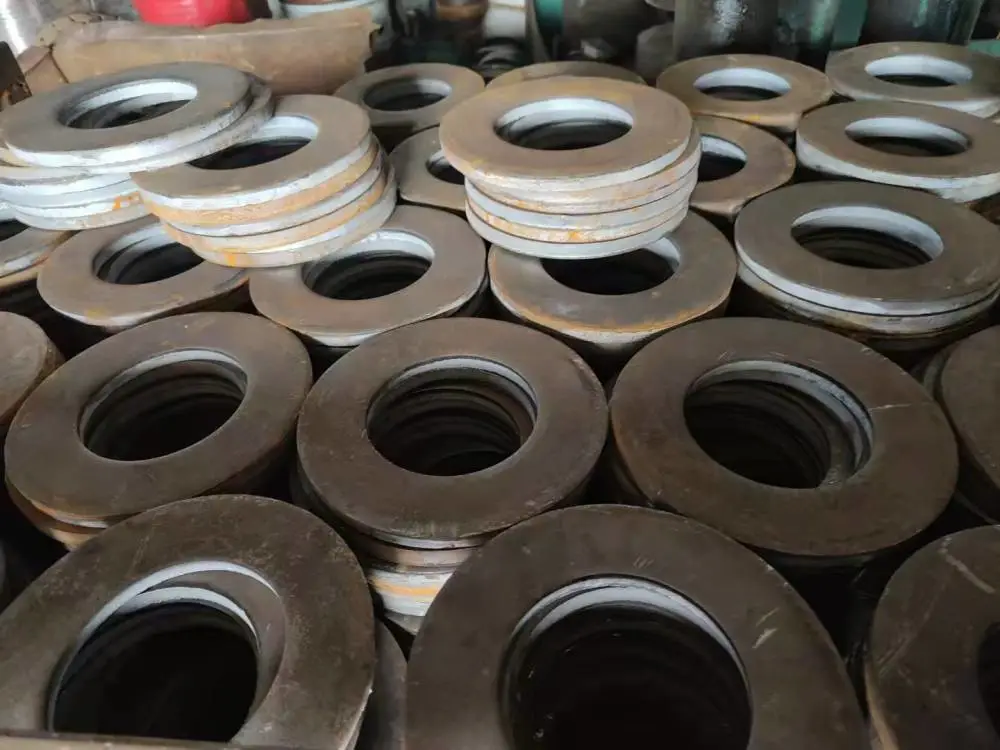
碳钢法兰毛坯激光割加工PN16化工管道配套大口径法兰毛坯
- ¥8.00 ≥10件起批
- 碳钢材质
- 通皇机械品牌
- 山东聊城产地
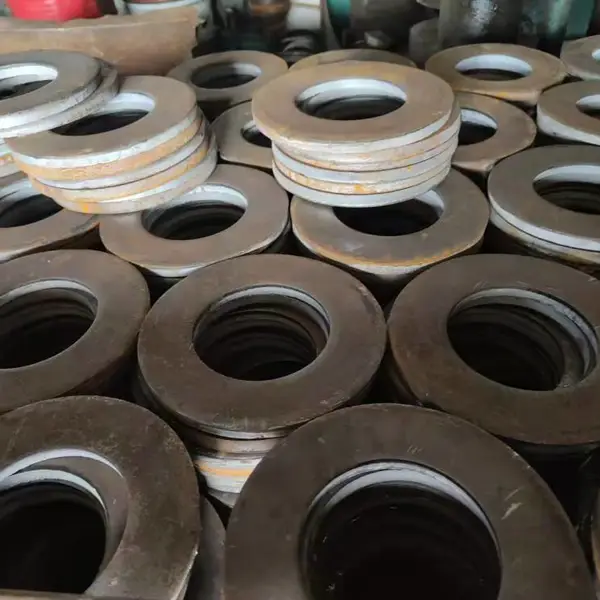
在化工管道配套领域,法兰毛坯作为管道连接的基础构件,其尺寸精度、端面平整度与材质稳定性直接影响后续机加工效率和管道系统的密封安全。当前行业普遍面临三大痛点:一是传统火焰切割或等离子切割下料后毛坯余量大、端面粗糙,导致车削工序耗时增加、刀具损耗偏高;二是大口径法兰毛坯在切割过程中易受热变形影响,同轴度与厚度公差难以稳定控制,给后续钻孔和密封面加工带来隐患;三是化工管道对PN16压力等级配套件的一致性要求较高,批次间尺寸波动会拉长现场安装调试周期。聊城市通皇机械配件有限公司成立于2017年,位于山东省聊城经济开发区蒋官屯办事处,经营范围涵盖机械配件、冲压件、金属构件及金属制品的加工与销售。公司立足本地金属加工产业配套基础,围绕法兰毛坯下料环节持续改进工艺,采用激光切割方式加工碳钢法兰毛坯,通过数控编程控制割缝与轮廓轨迹,在较大口径规格上减少切割热影响区,为下游车加工工序留出均匀、可控的加工余量,帮助化工管道配套客户缩短毛坯到成品的加工链条。
工作机制与产品特点
碳钢法兰毛坯激光割加工以中厚碳钢板材为原料,经数控激光切割设备按图纸轮廓一次性割出外圆、内孔及螺栓孔预置位。激光束聚焦后形成高能量密度光斑,使材料局部迅速熔化并借助辅助气体吹除熔渣,割缝窄、热输入集中,因而毛坯的平面度和轮廓一致性较好。与火焰切割相比,激光切割无需预热开孔,割缝宽度通常可控制在较小范围,毛坯外圆余量分布更均匀,后续车削时切削力更平稳;与等离子切割相比,激光切割在薄中板区间切口挂渣较少,端面清理工作量相应降低。对于大口径法兰毛坯,公司通过合理排版与分段切割路径规划,减少长距离连续切割带来的热量累积,配合切割后自然冷却与校平工序,控制毛坯的翘曲倾向。
产品主要特点包括:

- 割缝窄、余量均匀:激光割缝小,毛坯轮廓与成品尺寸之间可预留合理加工余量,减少车削空行程。
- 热影响区集中:能量密度高,切割边缘热影响范围相对有限,有利于保持碳钢基体组织稳定。
- 轮廓适应性强:数控编程可适配不同外径、内径与螺栓孔分布,适合非标及大口径规格的毛坯下料。
- 批次一致性好:同一程序重复切割,毛坯尺寸波动小,便于化工管道配套批量组织生产。
- 后续加工友好:切口平整度较好,为车削密封面、钻孔攻丝等工序提供稳定基准。
技术规格参考
| 项目 | 参数说明 |
| 材质 | 碳钢(常用Q235B、20#等,可按需求沟通) |
| 压力等级配套 | PN16化工管道用法兰毛坯 |
| 加工工艺 | 数控激光切割下料 |
| 产品形态 | 法兰毛坯(外圆、内孔及螺栓孔预置位) |
| 公称口径范围 | 大口径规格,按图纸定制 |
| 切割厚度 | 按板材实际厚度与设备能力匹配 |
| 加工余量 | 依据成品尺寸预留,可协商确定 |
| 表面状态 | 切割面自然氧化色,可后续加工去除 |
| 定制方式 | 来图来样定制,按图纸编程切割 |
化工管道应用场景
PN16压力等级的法兰毛坯常用于化工介质输送管道的连接部位,配套阀门、泵体、反应釜接口及管道分段连接。由于化工现场对连接件的同轴度和密封面质量要求较高,毛坯阶段的尺寸稳定性尤为关键。激光割加工的法兰毛坯在进入车削工序前已具备较规整的外轮廓,车床装夹找正时间缩短,密封面加工余量均匀,有助于降低端面跳动风险。对于大口径管道,毛坯重量和装夹难度上升,均匀的余量分布也能减少切削过程中的振动,提升加工表面质量。公司可根据客户提供的图纸或样品,对毛坯外径、内孔、厚度及螺栓孔位置进行编程下料,适配不同管道布置需求。
质量把控与交付配合
公司围绕下料环节建立从板材入库、排版编程、切割执行到尺寸抽检的流程管理。板材入库时核对材质证明与外观状态;编程阶段依据图纸确认余量分配与切割路径;切割完成后对毛坯外径、内孔及厚度进行抽检测量,发现偏差及时调整程序参数。包装环节按规格分类捆扎,减少运输过程中的磕碰变形。公司位于聊城经济开发区,周边金属加工与物流配套较为便利,可根据订单规格与数量沟通排产与交付节奏。
信任背书与咨询建议
聊城市通皇机械配件有限公司自2017年成立以来,依托山东聊城本地金属材料与机械加工产业配套,持续为机械配件、金属构件等领域的客户提供加工与销售服务。公司经营范围明确涵盖机械配件、冲压件、金属构件及金属制品加工与销售,具备承接法兰毛坯下料加工的业务基础。在碳钢法兰毛坯激光割加工方面,公司注重以图纸为依据、以工序流程为约束,力求在毛坯余量控制与批次一致性上满足化工管道配套客户的后续加工需求。如果您正在为PN16化工管道项目寻找大口径法兰毛坯的下料方案,建议先提供成品图纸或毛坯尺寸要求,包括材质牌号、外径、内孔、厚度、螺栓孔分布及所需数量,公司可据此评估切割工艺与余量分配方式,并就排产周期与交付安排进行沟通。对于有特殊表面状态或包装要求的订单,也建议在询价阶段一并说明,以便双方在加工前形成清晰的技术约定。
FAQ
问1:激光切割的碳钢法兰毛坯与火焰切割毛坯相比,后续车削加工有什么不同?
答:激光切割割缝窄、热影响区相对集中,毛坯外轮廓更规整,余量分布较均匀,车削时装夹找正和切削过程更平稳;火焰切割毛坯切口较宽、挂渣较多,通常需要更多清理和更大的加工余量。具体差异还与板厚、材质和切割参数有关,建议结合图纸余量要求沟通确认。
问2:大口径法兰毛坯在激光切割后会不会出现明显变形?
答:大口径件切割时热量累积相对明显,公司通过排版优化、分段切割路径和切割后自然冷却等方式控制翘曲倾向,并对毛坯进行尺寸抽检。实际变形程度与板厚、口径、切割轮廓复杂度相关,对于特别大的规格,可在询价时说明使用工况,以便评估是否需要增加校平或调整余量。
问3:PN16压力等级对法兰毛坯有哪些具体要求?
答:PN16表示公称压力等级,配套法兰毛坯需要满足相应压力等级下的尺寸与强度设计基础。毛坯阶段主要控制外径、内孔、厚度及螺栓孔位置等轮廓尺寸,为后续车削密封面和钻孔提供合理余量。材质牌号、热处理状态等应按图纸或技术协议执行,公司按客户提供的图纸要求进行下料加工。
问4:毛坯的加工余量一般留多少比较合适?
答:加工余量需结合成品尺寸、车削工艺、装夹方式和切割面状态综合确定,没有统一固定值。余量过小可能导致成品尺寸不足,余量过大则增加车削工时和材料消耗。建议客户在图纸中标注成品关键尺寸,公司据此与客户协商余量分配,并在首件切割后进行尺寸核对。
问5:碳钢材质牌号如何选择?Q235B和20#有什么区别?
答:Q235B属于普通碳素结构钢,强度与加工性能满足一般结构件和管道配套件需求;20#属于优质碳素结构钢,化学成分控制较严,常用于对材质一致性要求较高的管道及压力元件场景。具体选用应依据设计图纸、介质条件和后续加工工艺确定,公司可按客户***牌号组织板材下料。
问6:来图定制需要提供哪些信息?
答:建议提供成品图纸或毛坯图,标注材质牌号、外径、内孔、厚度、螺栓孔数量与分布、加工余量要求及数量;如有表面处理、包装或交付时间要求,也请一并说明。图纸信息越完整,编程下料与余量分配越有依据,双方沟通效率也越高。
问7:激光切割面可以直接使用吗,还是必须车削?
答:激光切割面属于毛坯下料面,存在自然氧化色和微观切割纹路,通常不作为最终密封面或配合面直接使用。化工管道法兰的密封面、螺栓孔等部位一般需经车削、钻孔等机加工工序达到图纸要求。毛坯阶段的目标是提供轮廓规整、余量合理的半成品,为后续精加工创造稳定条件。
问8:批量订单的交付周期和包装方式如何安排?
答:交付周期与规格数量、板材备料和排产情况相关,建议在询价阶段明确数量与交期要求,公司据此沟通排产计划。包装一般采用分类捆扎方式,减少运输磕碰;如有特殊防锈或标识要求,可在订单确认前提出,双方约定包装细节。
-
-
法兰毛坯 法兰坯料 水利工程管道连接用 支持定制 ¥7.00
-
碳钢法兰毛坯材质好加工,加工余量小,成本低 ¥7.00
-
-
法兰毛坯 碳钢法兰坯 冲压件加工 定制尺寸齐全 ¥7.00
-
 在线问
- 碳钢
- 通皇机械
- 山东聊城
- PN16
- 激光切割
- 法兰毛坯
- 大口径
- 化工管道
- 支持来图定制