- 商品
- 详情

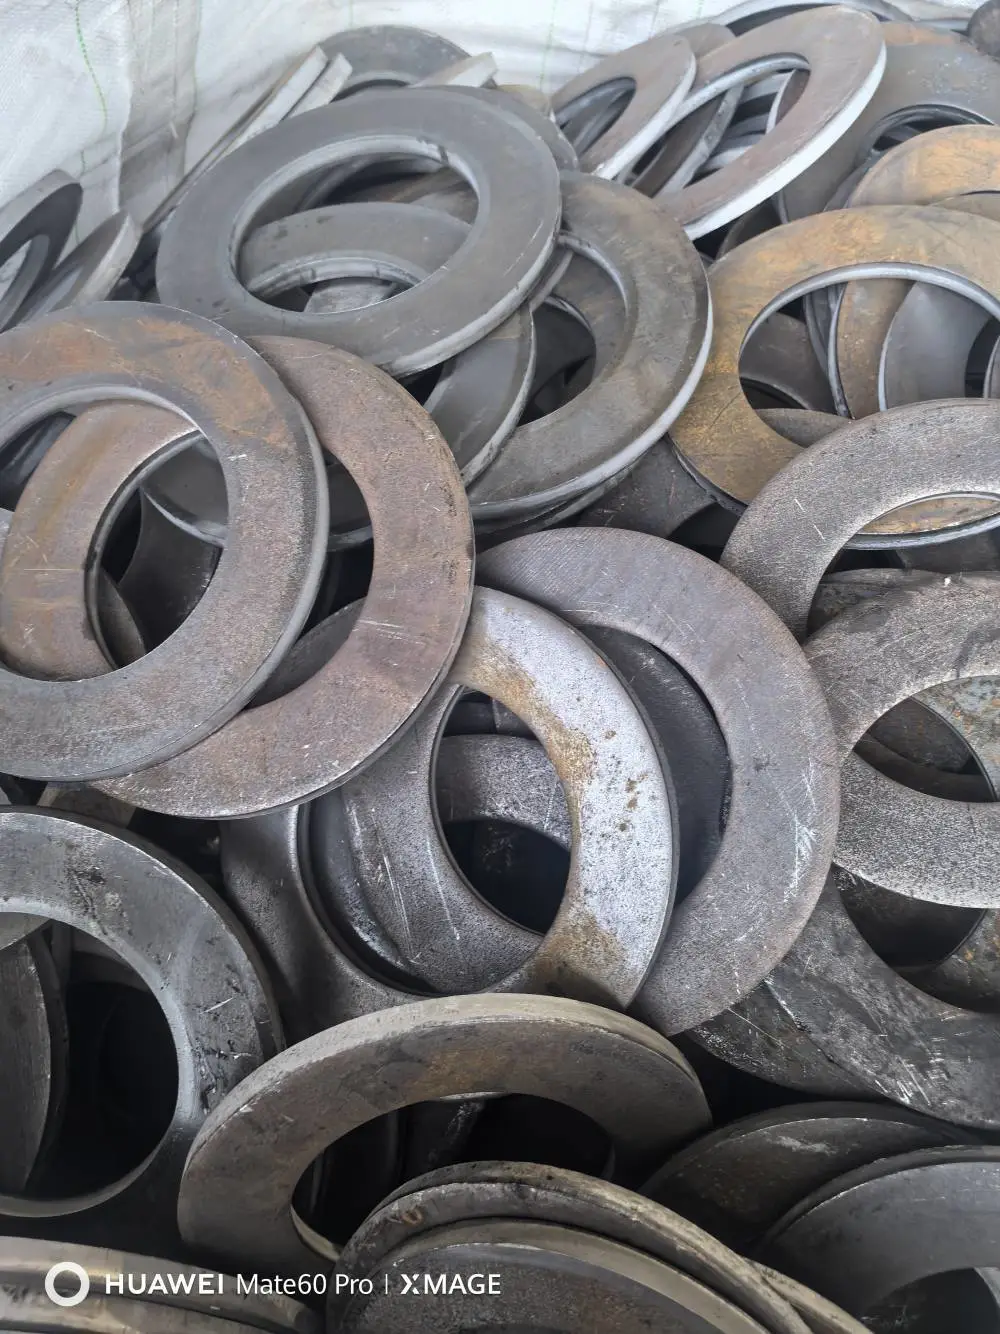
激光割法兰毛坯碳钢法兰毛坯冲压法兰毛坯支持定制
- ¥8.00 ≥10件起批
- 碳钢(Q235/20#)材质
- 支持来图定制型号
- 通皇机械品牌
在管道连接、机械装配与压力容器配套领域,法兰毛坯作为后续精加工的基础件,其尺寸一致性、切割断面质量与批次稳定性直接影响下游车削工序的效率和成品合格率。***普遍存在的痛点包括:毛坯切割断面粗糙、挂渣多,导致后续车削余量不均、刀具磨损加快;冲压毛坯同轴度与孔径偏差波动大,装配时需反复修配;小批量、非标规格定制响应慢,采购方常被迫接受通用规格再自行二次加工,既浪费材料又延长交期。此外,部分供应方对碳钢材质的选择与切割工艺匹配不当,造成毛坯内应力集中,后续加工易变形。
聊城市通皇机械配件有限公司成立于2017年,位于山东省聊城经济开发区蒋官屯办事处,经营范围涵盖机械配件、冲压件、机电设备配件及金属制品加工与销售。公司立足本地钢管与机械加工产业集群,围绕法兰毛坯的切割与冲压成型环节持续优化工艺配置:在激光切割工序中通过调整切割参数与辅助气体匹配来控制断面质量与挂渣量,在冲压工序中通过模具与定位工装的配合***孔位与外形的一致性,并针对不同规格建立工艺参数记录,使毛坯的加工余量分配更趋合理,从而帮助下游客户减少车削工时与刀具消耗。公司支持按图样定制,可根据客户提供的尺寸、孔径分布与批量需求组织生产,为管道配套、机械装配等场景提供适配的法兰毛坯。
一、工作机制与工艺路线

激光割法兰毛坯采用光纤激光切割设备,按图样编程后对碳钢板材进行轮廓切割与孔位切割。切割过程中通过控制激光功率、切割速度与辅助气体压力,使切口窄、热影响区小,毛坯外形尺寸与孔位位置按图样成形,为后续车削留出合理加工余量。冲压法兰毛坯则通过冲床配合模具完成落料、冲孔或成形工序,适合批量相对稳定、规格统一的毛坯生产,具有节拍快、单件成本可控的特点。两类工艺可根据规格、批量与精度要求组合选用,例如外形由激光切割***轮廓精度,孔位由冲压或激光一次成形。
二、产品特点
- 切割断面可控:激光切割切口窄,挂渣量少,减少后续清理与车削余量调整的工作量。
- 孔位一致性好:按图样编程或模具定位成形,同批次毛坯孔位分布稳定,便于装配对位。
- 支持定制:可按客户图样或尺寸要求调整外径、内径、厚度、孔数与孔距,适配非标连接需求。
- 材质适配:常用碳钢材质可按客户加工与使用要求选择,兼顾强度与切削加工性。
- 批次可追溯:按规格建立工艺记录,便于批量供货时保持参数稳定。
三、技术规格参考
| 项目 | 参考范围/说明 |
| 材质 | 碳钢(如Q235、20#等,按客户要求) |
| 切割方式 | 光纤激光切割/冲压成形 |
| 外径范围 | 按图样定制(常见中小规格) |
| 厚度范围 | 按图样定制(常用中薄板范围) |
| 孔位精度 | 按图样编程控制,满足后续加工余量要求 |
| 表面状态 | 金属本色,切割断面自然状态 |
| 供货形式 | 散装/按批包装,支持批量与打样 |
四、使用与维护建议
毛坯到货后建议按规格分批存放,避免混料;车削前核对毛坯外径、厚度与孔位,按加工余量分配切削参数;对切割断面挂渣较明显的批次,可***行去渣处理再装夹,以减少刀具冲击。长期存放时应保持干燥通风,碳钢毛坯在潮湿环境中易出现表面锈蚀,必要时做防锈处理。
五、行业应用场景
产品可用于管道法兰连接配套、机械结构件装配、机电设备配件、金属构件连接等场景,既可作为后续车削精加工的基础毛坯,也可在余量允许范围内直接用于对精度要求相对宽松的连接部位。对于多规格、小批量的采购需求,按图定制的方式可减少通用规格二次加工带来的材料与工时浪费。
公司自2017年成立以来,依托聊城本地机械加工与钢管产业配套环境,在机械配件、冲压件与金属制品加工方面积累了生产组织经验,能够按客户图样组织法兰毛坯的切割与冲压生产,并对批量订单保持工艺参数与尺寸的一致性控制。对于有法兰毛坯采购需求的客户,建议先提供图样或明确外径、内径、厚度、孔数与材质要求,以便进行工艺评估与报价沟通;批量采购前可先安排小批打样,确认毛坯尺寸与断面状态后再确定供货节奏,这样更有利于控制后续加工成本与交期风险。
-
-
-
法兰毛坯 法兰坯料 水利工程管道连接用 支持定制 ¥7.00
-
碳钢法兰毛坯材质好加工,加工余量小,成本低 ¥7.00
-
-
法兰毛坯 碳钢法兰坯 冲压件加工 定制尺寸齐全 ¥7.00
 在线问
- 碳钢(Q235/20#)
- 支持来图定制
- 通皇机械
- 激光切割/冲压
- 金属本色
- 管道连接/机械装配
- 按图样及行业通用要求
- 法兰连接件毛坯